


Mit csinál egy progresszív sajtológép cég valójában
Mielőtt észrevenné a vörös zászlókat egy beszállítónál, világos képre van szüksége arról, hogy mit foglal magában a folyamat, és hogy egy progresszív présbélyegző cég valójában mit szállít. Túl sok vásárló azonnal árajánlatot tesz anélkül, hogy megértené a szükséges alkatrészek mögötti mechanikát. Ez a tudáshiány pontosan ott kezdődik, ahol a költséges hibák kezdődnek.
Mi az a progresszív sajtolás
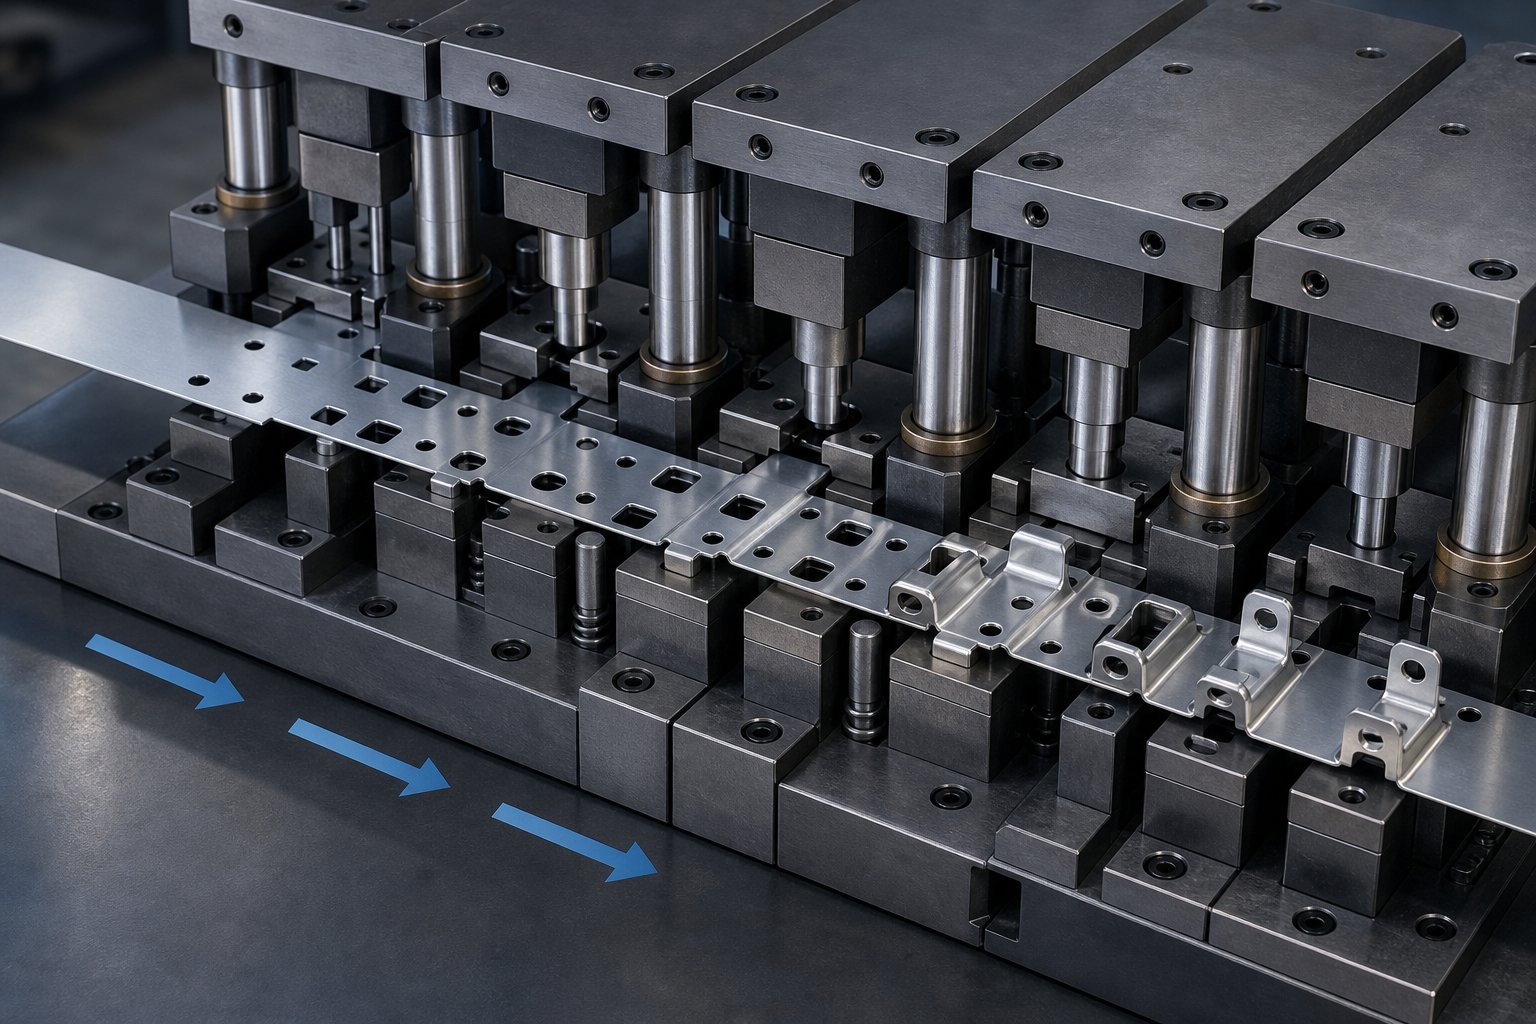
A progresszív szerszámbélyegzés egy fémalakítási eljárás, amelyben egy folyamatos fémcsík halad át egyetlen szerszámon, amely több állomást tartalmaz, amelyek mindegyike külön műveletet hajt végre - átszúrás, kivágás, hajlítás vagy formázás -, amíg a kész alkatrészt el nem választják a végső állomáson minden nyomóütéssel.
Ígymi az a progresszív kocka, pontosan? Tekintsd úgy, mint egy szerszámba tömörített futószalagot. Egy lapos fémlemezből - acélból, alumíniumból, rézből vagy más ötvözetekből - készült tekercs letekercselődik és betáplál egy sajtolóprésbe. Minden egyes löketnél a szalag egy pontos lépést (az úgynevezett die pitch) halad előre a következő állomásra. Az egyik állomás lyukat üthet, a következő egy fület hajlít, a másik pedig körvonalat alkot. Mire a szalag eléri az utolsó állomást, egy teljesen formázott alkatrész szabadul le. A megmaradt hordozószalag újrahasznosítható hulladékká válik.
Egy progresszív présbélyegző cég tervezi, gyártja és üzemelteti ezeket a több{0}}állomásos eszközöket a kész alkatrészek nagyszabású előállításához. A prések jellemzően 25 és több mint 200 löket/perc között működnek, ami azt jelenti, hogy egyetlen szerszám néhány percenként több száz azonos alkatrészt képes leadni. Az eredmény megismételhető geometria, szűk tűréshatárok és alacsony egységköltségek, ha a szerszámok a helyükre kerültek.
Miben különbözik a progresszív halmazállapot az egy{0}}állomási halálozástól
Képzelje el, hogy szüksége van egy konzolra, amelyhez egy lyuk, két hajlítás és egy bevágás szükséges. Az egy-állomásos szerszámozással ezek a műveletek külön szerszámban, külön préselési ciklusban történnek. Egy - operátor vagy egy robot - kézzel mozgatja a részt az állomások között. Prototípusokhoz vagy rövid futamokhoz működik, de lassabb és kezelési hibákat okoz.
A progresszív fémbélyegzés teljesen kiküszöböli ezt az alkatrészt-a-alkatrészre. Mivel a szalag egy hordozószalagon keresztül kapcsolódik, minden művelet ugyanahhoz a nullaponthoz igazodik. Gyorsabb ciklusidőket, kevesebb minőségi változót és drámaian alacsonyabb munkaerőköltségeket kap. A kompromisszum-egy magasabb kezdeti befektetés a szerszámokba -. Egy egyedi progresszív szerszám 10 000 USD és 200 000 USD vagy több között lehet az alkatrész összetettségétől és az állomások számától függően.
A közepes és -nagy mennyiségű-alkatrészeket - beszerző vásárlók úgy gondolják, hogy évente több ezer vagy millió alkatrészt vásárolnak, - a progresszív bélyegzés gyakran a legköltséghatékonyabb út. Ha megérti, hogy ez miben különbözik az egyszerűbb módszerektől, akkor kiindulópontot ad annak értékeléséhez, hogy a beszállító képességei valóban megfelelnek-e az Ön termelési követelményeinek.
Ez az értékelés azonban attól függ, hogy tudjuk, mi történik a szerszám belsejében az egyes állomásokon, és hogy a szalagelrendezési döntések hogyan befolyásolják közvetlenül az alkatrész minőségét, az anyaghasználatot és a költségeket.
Hogyan működik a progresszív szerszámbélyegzési folyamat lépésről lépésre
A szalagelrendezési döntések mindent meghatároznak, ami - következik, attól kezdve, hogy egy kocka hány állomást tartalmaz, és mennyi nyersanyag kerül selejtként. Megértése aprogresszív sajtolási eljárásezen a szinten elválasztja azokat a vevőket, akik elkapják a beszállítói piros zászlót azoktól, akik a szerszámok kifizetése után fedezik fel a problémákat.
Csík elrendezése és állomássorrend
Minden progresszív sajtolószerszám-kialakítás a szalagelrendezéssel kezdődik. A mérnökök pontosan feltérképezik, hogy az alkatrész hogyan fog elhelyezkedni a fémszalagon, mely műveletek melyik állomáson történnek, és mennyi anyag van az egyes elemek között. Ez a terv meghatározza az előtolási osztásközt (az a távolság, amelyet a szalag löketenként előrehalad), a hordozószalag szélességét, valamint a vágások és formák sorrendjét.
Miért olyan sokat számít a sorrend? A piercing és a bevágás általában az első helyen áll, miközben az anyag még mindig lapos és stabil. A hajlítás és formázás a profil kialakítása után következik. Ha megfordítja ezt a sorrendet, a lyukak és rések eltorzulhatnak a későbbi alakítási lépések során, és kiszoríthatják az alkatrészeket a tűréshatáron kívül. A jól-megtervezett szalagelrendezés kiegyenlíti a vágási erőket az állomásokon, hogy megakadályozza a szalag megbillenését vagy meghajlását a szerszám belsejében.
Az anyagfelhasználás az, ahol a progresszív sajtolószerszám-kialakítás közvetlenül befolyásolja költségeit. Az iparági referenciaérték legalább 75%-os anyaghatékonyságot céloz meg. A mérnökök ezt úgy érik el, hogy optimalizálják az alkatrészek egymásba ágyazását -, esetenként ferdén döntik meg az alkatrészeket, vagy alternatív hordozókonfigurációkat használnak -, hogy minimalizálják a visszamaradt selejtvázat. A hordozószalag szélessége egy gyakorlati szabályt követ: általában az anyagvastagság legalább kétszerese a szalag merevségének megőrzése érdekében az anyagpazarlás nélkül.
A tekercstől a kész részig
Képzeljen el egy fémlemeztekercset, amely több száz vagy több ezer fontot nyom. A progresszív bélyegzési folyamat ezt a nyers tekercset precíziós alkatrészekké alakítja egy szigorúan ellenőrzött sorrendben. Íme, hogyan fut egy tipikus ciklus egy progresszív bélyegzőgépen:
- Tekercs be- és letekercselés:A fém tekercs egy letekercselőre van felszerelve, amely a préselési sebességhez igazodó szabályozott sebességgel adja ki a szalagot.
- Egyenesítés:A csík áthalad egy egyengetőn, amely eltávolítja a tekercskészletet - a görbületi memóriát a feltekercselődésből -, így az anyag laposan és feszültségmentesen- kerül be a szerszámba.
- Táplálás:A szervoadagoló minden egyes nyomási löketnél pontos osztástávolsággal viszi előre a csíkot, jellemzően ezred hüvelyk pontossággal.
- Pilotálás:A vezetőcsapok az előre kilyukasztott lyukakhoz{0}}csatlakoznak, hogy a szalagot a pontos pozícióba rögzítsék, mielőtt bármilyen formázás megtörténne.
- Soros állomásműveletek:Mindegyik állomás elvégzi a kijelölt feladatát - lyukak kilyukasztása, profilok kifúrása, hajlítási fülek, rajzolási jellemzők, felületek kidolgozása vagy részletek domborítása.
- Fuvarozó szállítása:A folyamat során az alkatrész a hordozószalaghoz kötve marad, amely szállítószalagként mozgatja a munkadarabot állomásról állomásra.
- Végső határ:Az utolsó állomáson a kész alkatrészt levágják a hordozószalagról.
- Kidobás és begyűjtés:Az elkészült alkatrészek tartályokba vagy szállítószalagokra hullanak, a hulladékcsigák és az elhasznált hordozószalag pedig újrahasznosításra kerül.
Ez a teljes ciklus - az előtolástól a kilökődésig - minden egyes lenyomásra megtörténik. Nagy gyártási sebesség mellett a 200 vagy több löket/perc sebességgel működő progi több ezer kész alkatrészt képes leadni óránként minimális emberi beavatkozással.
Pilotfuratok és regisztrációs pontosság
A vezetőfuratok vitathatatlanul a legkritikusabb jellemzők a progresszív szerszámozásban. Kicsi, pontosan lyukasztott lyukak -, amelyeket általában az első vagy a második állomáson - hoznak létre, és egy célt szolgálnak: minden további műveletet ugyanahhoz a referenciaponthoz igazítanak.
Itt van a probléma, amit megoldanak. A szervo adagolók pontosak, de az előtolási távolság kisebb eltérései több állomáson halmozódnak fel. Javítás nélkül egy olyan alkatrész, amelynek a hajlítási éltől 5 mm-re középre van szüksége, állomásonként 0,05 mm-rel eltolódhat - ahhoz, hogy a végső méreteket kiszorítsa a specifikációból egy 10- állomásos szerszámon. A nyomócsapok, amelyek közvetlenül a prés bezárása előtt- belépnek az előre kilyukasztott lyukakba, minden ütésnél fizikailag újraregisztrálják a csíkot a megfelelő pozícióba.
A precíziós munkavégzés érdekében a vezető-–-furat közötti távolság általában 0,0005 és 0,001 hüvelyk között van. Ez a szoros illeszkedés biztosítja, hogy a szalag ne mozduljon el oldalirányban vagy hosszirányban az alakítás során. Ha egy beszállító alkatrészei ellentmondó lyukat mutatnak-a-a jellemzőkkel, akkor gyakran a kopott vagy nem megfelelő méretű pilóták a tettesek -, és érdemes megvizsgálni a beszállítói auditok során.
A hordozószalag kialakítása közvetlenül kapcsolódik a pilóta megbízhatóságához. Ha a hordozó túl keskeny, vagy nincs merevsége, akkor meghajolhat az állomások között, amitől a vezetőlyukak idővel megnyúlnak. A mérnökök egyensúlyban tartják a hordozó szélességét az anyagmegtakarítással, tudván, hogy a meghibásodott hordozó hibás gyártási folyamatot jelent, függetlenül attól, hogy mennyire hatékony a beágyazás papíron.
Ezek a tervezési alapok - szalagelrendezés, állomássorrend és pilot-regisztráció - képezik azt a műszaki alapot, amely elválasztja a megfelelő beszállítókat azoktól a szerszámok összeszerelésétől, amelyeket nem teljesen értenek. Az igazi próba akkor következik be, ha összehasonlítjuk, hogy a különböző matricák hogyan kezelik azokat az alkatrészeket, amelyek túlmutatnak az egyszerű lapos geometriákon.
A progresszív matricák összehasonlítása az átviteli és összetett bélyegzési módszerekkel
Nem minden alkatrész tartozik egy progresszív kockához. Ennek a megkülönböztetésnek a felismerése az egyik legvilágosabb jelzés, amely elválasztja a tájékozott vásárlókat azoktól, akik elfogadják a szállító által javasolt bármit is. Ha egy eladó progresszív sajtolt fémbélyegzést javasol egy olyan alkatrészhez, amely jobban megfelelne az átviteli vagy összetett eljáráshoz, akkor ez egy piros zászló, amelyet érdemes korán elkapni.
Progresszív vs. transzfer vs. összetett présbélyegzés
Mindegyik módszer szerszámot és sajtolóprést használ a fémlemezek formázásához, de alapvetően különböznek egymástól abban, hogy az anyagok hogyan mozognak, milyen geometriákat kezelnek, és hol van gazdaságossági értelme.
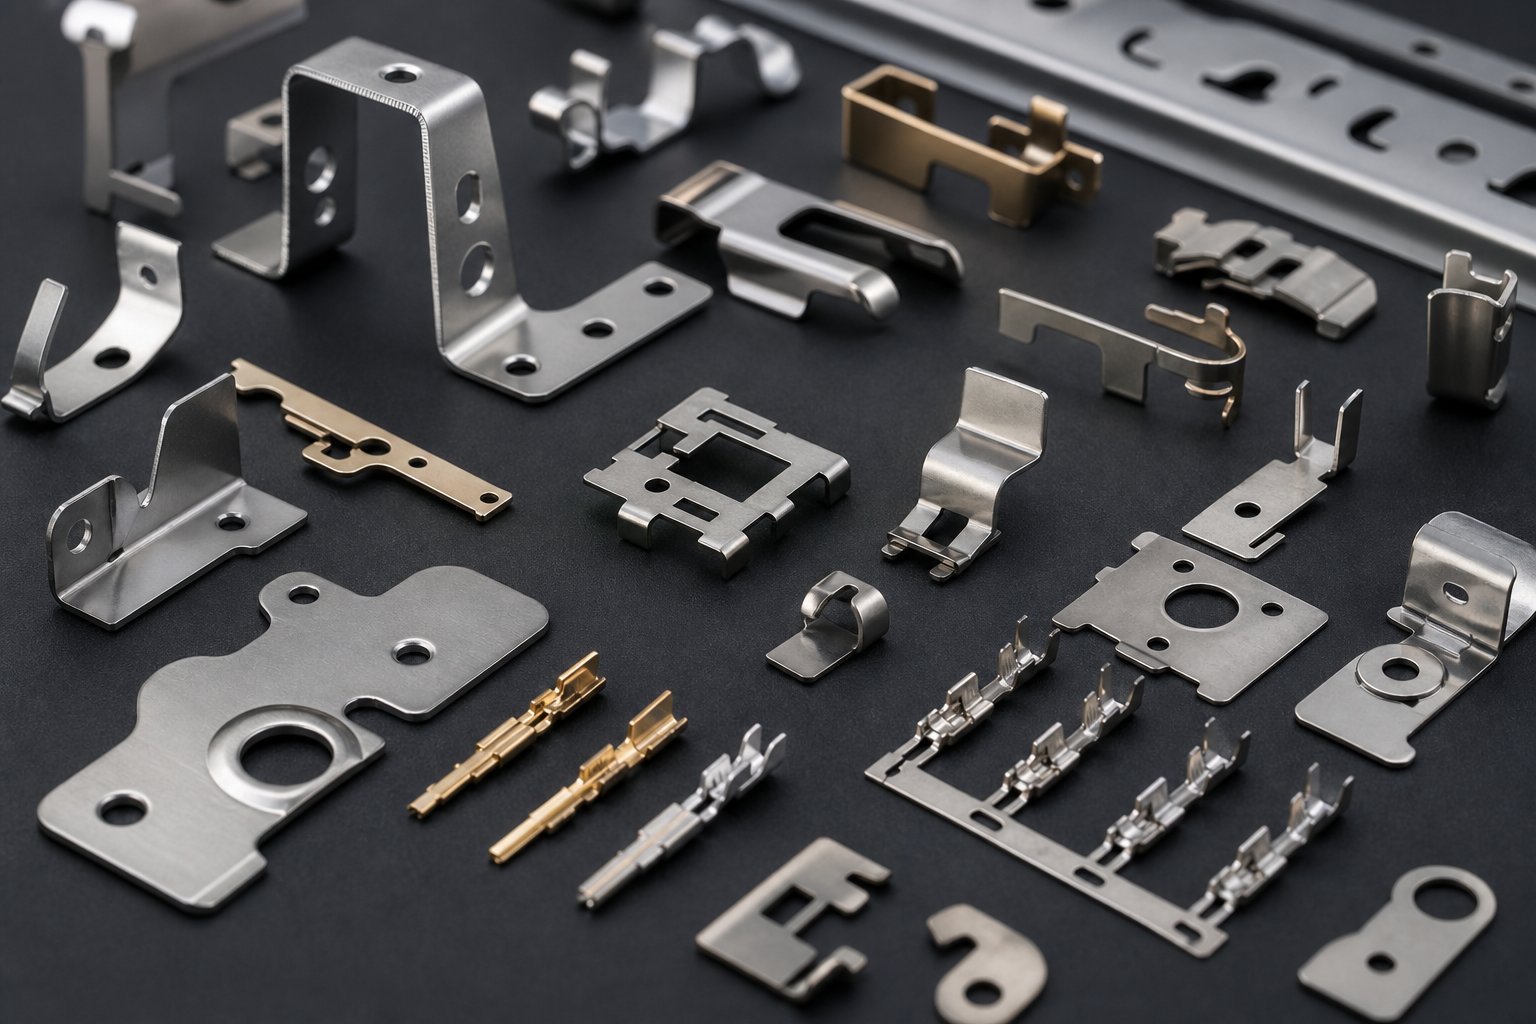
Progresszív meghaltartsa a munkadarabot mindvégig egy hordozószalaghoz rögzítve. A szalag állomásról állomásra továbbítja az előrehaladást, és minden egyes megnyomással új funkciókat vesz fel. Emiatt a progresszív szerszámok ideálisak nagy-tömegű kis---közepes, közepes geometriai összetettségű - konzolok, kivezetések, kapcsok és csatlakozók százezrei által gyártott darabjaihoz.
Transzfer meghalválassza le a nyersdarabot a csíktól az első állomáson. Ezután a mechanikus ujjak vagy az űrsikló mechanizmusok mozgatják ezt a szabad ürességet a következő állomások között. Mivel az alkatrészt már nem korlátozza a szalag szélessége, a transzfer szerszámbélyegzés nagyobb alkatrészeket és mélyebb húzásokat kezel, amelyeket a progresszív matricák nem képesek befogadni. Gondoljon a szerkezeti autópanelekre, a hengeres házakra vagy a mélyen-húzott csészékre.
A vegyület meghalhajtson végre több vágási műveletet -, például kivágást és átszúrást - egyetlen megnyomással. Kiválóak az egyszerű lapos alkatrészek előállításában, ahol kritikus a belső és külső profilok szoros koncentrikussága, mint például alátétek, lapos gyűrűk és elektromos laminálások. A sebesség kisebb, mint a progresszív bélyegzés, de a jellemzők közötti méretpontosság eleve jobb, mivel mindent egyszerre vágnak le.
Az alábbi táblázat feltérképezi ezeket a módszereket a beszállító értékelése során legfontosabb szempontok szerint:
| Kritériumok | Progresszív Dies | Transzfer Dies | Vegyület meghal |
|---|---|---|---|
| Alkatrész mérete | Kicsitől közepesig (a szalag szélessége korlátozza) | Közepestől nagyig (nincs szalagkorlát) | Kicsitől közepesig (lapos profilok) |
| Gyártási mennyiségi küszöb | Magas (általában 100,{1}} évente) | Közepestől magasig (10 000–500,000+) | Alacsonytól közepesig (1000–100 000) |
| Geometriai komplexitás | Mérsékelt (egy síkban hajlik, formál, átszúr) | Magas (mély rajzolás, több-tengelyes kialakítás) | Alacsony (csak lapos vágási műveleteknél) |
| Szerszámköltség | Magas (10 000 USD – 200 000 USD+) | Közepestől magasig | Alacsony vagy közepes |
| Ciklus sebessége | Leggyorsabb (akár 1,200+ ütés/perc) | Közepes (a mechanikus átvitel korlátozza a sebességet) | Közepes (egy{0}}ütemű, alacsonyabb átviteli sebesség) |
Észreveheti, hogy a progresszív matrica és a bélyegzési átviteli módszerek átfedik egymást a középső -hangerőtartományban. Pontosan ez az átfedés az, ahol a beszállítói szakértelem a legfontosabb - egy tapasztalt mérnök meg tudja határozni, hogy melyik módszer nyújt jobb-egység-gazdaságosságot az Ön konkrét geometriájának és éves keresletének megfelelően.
Alkatrészgeometriák, amelyek nem alkalmasak progresszív szerszámokhoz
A becsületes beszállítók megmondják, ha a progresszív szerszámok nem megfelelő eszköz a munkához. Íme, azok a forgatókönyvek, amelyekben ezek elmaradnak:
- Anyagkorlátokat meghaladó mélyhúzások:Ha egy alkatrész húzási mélysége nagyjából meghaladja az átmérőjét vagy a legkisebb szélességét, a szalag nem tudja megőrizni az állomások közötti integritást. Az anyag az elfogadható határokon túl vékonyodik, vagy teljesen elszakad. Az átviteli szerszámbélyegzés, amely lehetővé teszi a szabad nyersdarab újra-megfogását és újrarajzolását, megbízhatóan kezeli ezeket a geometriákat.
- Túlméretes alkatrészek:A progresszív szerszámokat korlátozzák a rendelkezésre álló szalagszélességek, amelyek a préskapacitástól függően általában 24 hüvelyk körüliek. Azok a részek, amelyek nagyobbak, mint amit egy tekercs tud szállítani, egyszerűen nem illeszkednek a formátumhoz.
- Rendkívül alacsony hangerő:Ha az éves kereslet 5000-10 000 egység alatt van, a progresszív szerszámokba fektetett eszközök ritkán térülnek meg. Az egyszerűbb egy-állomásos beállítások vagy összetett szerszámok gyorsabb és olcsóbb utat kínálnak a gyártáshoz.
- Több felületen történő műveleteket igénylő alkatrészek:Mivel a csík korlátozza a tájolást, a progresszív matricák küzdenek azokkal a jellemzőkkel, amelyeket az alkatrész tetején, alján és oldalán egyetlen lépésben kell kialakítani. Az átviteli rendszerek, amelyek képesek forgatni és áthelyezni a nyersdarabokat, természetesebben kezelik a több-felületen végzett munkát.
Az a beszállító, aki minden alkalmazáshoz progresszív szerszámokat állít be, függetlenül az illeszkedéstől, előnyben részesíti a berendezéshasználatát az Ön projektjeihez képest. A legjobb szerszám- és bélyegzőpartnerek az Ön számára megfelelő módszert ajánlják -, még akkor is, ha ez más folyamatot jelent, mint az elsődleges képességük.
Alapvető fontosságú, hogy tudjuk, melyik módszer felel meg az Ön geometriájának és térfogatának. A következő kérdés az, hogy az Ön iparága hozzáad-e követelményeket - tűrésekkel, anyagtanúsításokkal vagy megfelelőségi szabványokkal -, amelyek tovább szűkítik, hogy mely beszállítók szállíthatnak ténylegesen.
Progresszív présbélyegzésre legalkalmasabb iparágak és alkatrésztípusok
Az iparági-specifikus követelmények többet jelentenek, mint szűkítik a beszállítói listát -, ezek meghatározzák, hogy a progresszív présbélyegzés a megfelelő eljárás-e a kérdéses alkatrészhez. Vörös zászló, amit érdemes korán elkapni? Egy beszállító, aki webhelyén felsorolja az "autóipari, elektronikai, egészségügyi és HVAC" kifejezéseket anélkül, hogy elmagyarázná, hogy ezekben az ágazatokban az alkatrészek milyen jellemzői igényelnek progresszív szerszámozást. Az általános ipari címke és a valódi műszaki illeszkedés közötti szakadék az a hely, ahol a beszerzési félrelépések történnek.
A közös szál minden olyan iparágban, ahol a progresszív halak dominálnak, nem maga az ágazat. Ez három résztulajdonság kombinációja: következetes megismételhető geometria, nagy éves mennyiség (jellemzően több tízezer-millió egység) és a folyamatos szalagképzéssel kompatibilis anyagok. Ha az alkatrész mindhárom négyzetet bejelöli, a progresszív bélyegzés páratlan költséghatékonyságot biztosít.
Gépjárművek és elektromos járművek alkatrészeire vonatkozó követelmények
Automotive OEMs and EV manufacturers consume progressive stamped automotive parts by the millions each year. But what makes a bracket, connector, or clip suitable for this process? It comes down to specific characteristics that align with multi-station strip forming:
- A kötet indoklása:Egyetlen járműplatformhoz évente 500 000-2 millió darabra lehet szükség egy konzolból. Ezek a mennyiségek gyorsan amortizálják a szerszámköltségeket, gyakran hónapokon belül megtérülnek a befektetések.
- Méretek ismételhetősége hosszú távon:A szerkezeti kapcsoknak és az érzékelőkonzoloknak meg kell tartaniuk a tűréseket ciklusról ciklusra, sodródás nélkül. A progresszív szerszámok kísérleti-regisztrált szalagadagolásukkal biztosítják azt a konzisztenciát, ahol az egy-állomásos módszerek halmozott kezelési eltéréseket vezetnek be.
- Anyag kompatibilitás:Az autóalkatrészek általában nagy -szilárdságú, alacsony-ötvözött acélt, horganyzott acélt vagy alumíniumot használnak, - minden olyan anyagot, amely megbízhatóan táplálkozik a tekercsből, és előre láthatóan alakul ki progresszív sajtolási sebesség mellett.
- Több{0}}funkció integrációja:Egy tipikus elektromos autósínhez vagy akkumulátorcsatlakozóhoz áttört lyukak, formált fülek és kidolgozott érintkezőfelületek szükségesek. A progresszív szerszámok mindezt egy menetben érik el, ahelyett, hogy több műveleten keresztül irányítanák az alkatrészeket.
- Biztonsági-kritikus következetesség:Az üléselemekre, a légzsákházakra és a szerkezeti megerősítésekre szigorú PPAP és IATF 16949 követelmények vonatkoznak. Az ellenőrzött, automatizált progresszív ciklusban előállított nagy mennyiségben készült bélyegzések eleve csökkentik az emberi-változó minőségi kockázatot.
Elektromos-specifikus alkalmazásokhoz a nagy áramterhelést hordozó réz- és alumíniumsínek sorjamentes-éleket és pontos keresztmetszetet- igényelnek. A megfelelően karbantartott vágóélekkel ellátott progresszív matricák olyan gyártási sebességgel készülnek el, amelyre a diszkrét megmunkálás nem tud gazdaságosan illeszkedni.
Elektronikai és orvosi eszközök alkalmazásai
A miniatürizálás mindkét iparágat a progresszív bélyegzés felé hajtja, bár különböző okokból.
Az elektronikában gyakran csak néhány milliméter átmérőjű terminálokkal, árnyékoló dobozokkal, csatlakozóházakkal és hűtőbordákkal - van dolgod. A progresszív rézbélyegzés itt dominál, mivel a réz- és sárgarézötvözetek biztosítják azt a vezetőképességet, amelyet ezek az alkatrészek megkívánnak, miközben vékony méretekben is jól alakíthatók. A legfontosabb jellemzők, amelyek az elektronikai alkatrészeket progresszívvá teszik-a következők:
- Rendkívül szűk tűréshatárok:Előfordulhat, hogy az érintkezőrugó-kivezetéseknél fél fokon belüli hajlítási szöget kell tartani a megfelelő illeszkedési erő fenntartásához. A precíziós pilótákkal ellátott progresszív matricák minden állomáson 0,001 hüvelyken belüli pozicionálási pontosságot érnek el.
- Vékony anyagmérők:A 0,1 mm és 0,5 mm közötti szalagvastagság gyakori. Ezek a mérőeszközök nem praktikusak az egyes nyersdarabok kezeléséhez, de a fokozatos szerszámozás révén simán adagolják.
- Magas darabszámok:Egyetlen csatlakozósorozathoz évente 10 millió terminálra lehet szükség. Csak a fokozatos bélyegzés biztosítja ezeket a mennyiségeket gazdaságosan.
- Orsóból-tekercsbe-kimenet:Sok elektronikus terminál a bélyegzés után a hordozószalagon marad, tekercsben szállítva, hogy a PCB összeszerelése során automatikusan behelyezhető legyen.
Az orvosi progresszív bélyegzés osztja a precíziós követelményeket, de további szabályozási korlátokat is támaszt. A sebészeti műszeralkatrészek, a beültethető készülékházak és a diagnosztikai berendezések alkatrészei sorjamentes éleket, biológiailag kompatibilis anyagokat (elsősorban rozsdamentes acél vagy titánötvözetek), valamint teljes nyomon követhetőséget igényelnek a tekercs tételtől a kész alkatrészig. Azok a jellemzők, amelyek jelzik a progresszív szerszám alkalmasságát az orvosi alkalmazásokban, a következők:
- Sorja{0}}szabad élre vonatkozó követelmények:Az implantátumháznak és a sebészeti kapcsoknak nem lehetnek éles szélei, amelyek károsíthatják a szöveteket. Megfelelően megtervezett progresszív matricák megfelelő lyukasztó-a-alakítással olyan éleket eredményeznek, amelyek megfelelnek az orvosi-minőségű felületi előírásoknak, másodlagos sorjázás nélkül.
- A tétel nyomon követhetősége:Az automatizált progresszív bélyegzősorok nyomon tudják követni a tekercs hőszámait, és össze tudják kapcsolni azokat az FDA-megfelelőség szempontjából kritikus - gyártási ciklusokkal.
- Egyenletes felületkezelés:A diagnosztikai alkatrészek és a sebészeti eszközök egységes felületet igényelnek a sterilizálási kompatibilitás érdekében.
HVAC és ipari alkatrészek
A HVAC progresszív bélyegzés az alkatrészek széles skáláját fedi le, az apró hőcserélő bordáktól a nagyobb háztartókig. Ami egyesíti őket, az a szalagformázásra alkalmas geometria és a térfogatok, amelyek indokolják a dedikált szerszámozást:
- Hőcserélő bordák:Ezek a vékony alumínium vagy réz elemek ismétlődő, rendkívül nagy sebességgel, - gyakran 800 vagy több ütéssel percenként bélyegzett lamellákkal ellátott mintákat tartalmaznak. Egységes geometriájuk és hatalmas éves mennyiségük tankönyvivé teszi őket progresszív szerszámalkalmazásokká.
- Háztartók és rögzítőkapcsok:A HVAC egységek több tucat formázott acél tartót használnak a kompresszor felszereléséhez, a légcsatorna rögzítéséhez és a panelek rögzítéséhez. Mindegyik konzoltípus évente 100 000-500 000 egységet futtathat több berendezésmodellben.
- Motor laminálások:A HVAC ventilátorok elektromos motor állórészei és forgórészei elektromos acélból lyukasztott rétegelt rétegekből állnak. A progresszív szerszámok nagy sebességgel állítják elő ezeket a motor hatékonyságához szükséges szűk koncentrikussággal.
- Szellőzőrács alkatrészek:A fémlemez ismétlődő hornyolt mintái alkalmasak progresszív átszúrási és alakítási műveletekre.
Az ipari alkalmazások tükrözik ezeket a tulajdonságokat - a szállítószalag alkatrészei, az elektromos házrészek és a kötőelemek hardverei mind olyan térfogat- és geometriai profillal rendelkeznek, amelyet a progresszív bélyegzés a legjobban szolgál.
Annak felismerése, hogy az alkatrészek valóban illeszkednek-e ezekhez a profilokhoz, fontos, mert ez határozza meg a beszállítói értékelés során feltett kérdéseket. Az Ön iparágában nagy tapasztalattal rendelkező szállító az Ön alkalmazásában egyedi meghibásodási módokra, anyagok viselkedésére és tolerancia-kihívásaira hivatkozik -, nem csupán felsorolja az általa állítólagos ágazatok listáját. A minőségtudatosság ilyen mélysége és az ezt alátámasztó vizsgálati módszerek felfedik a valódi távolságot a képes beszállítók és azok között, akik egyszerűen csak présgépekkel vannak felszerelve.
Minőség-ellenőrzés és -ellenőrzés a progresszív présbélyegzésben
A beszállító minden tanúsítványt felsorolhat a honlapján, és továbbra is szállíthat rossz alkatrészeket. Az igazi különbség a képes, progresszív sajtolónyomó cég és a pusztán présgépeket birtokló cég között az, hogy mi történik az első löket és a szállítódokk között - a megfigyelőrendszerek, az érzékelő technológia és a hiba{2}}meghibásodási{2}}válaszprotokollok, amelyek a napi gyártásba ágyazott-{4}}. Ha megérti, hogyan kell kinéznie a minőség-ellenőrzésnek a nagy pontosságú fémbélyegzésben, észreveheti azokat a szállítókat, akik ezt ténylegesen gyakorolják, szemben az újrahasznosító marketingnyelvvel.
In-Die Sensing és valós idejű-figyelés
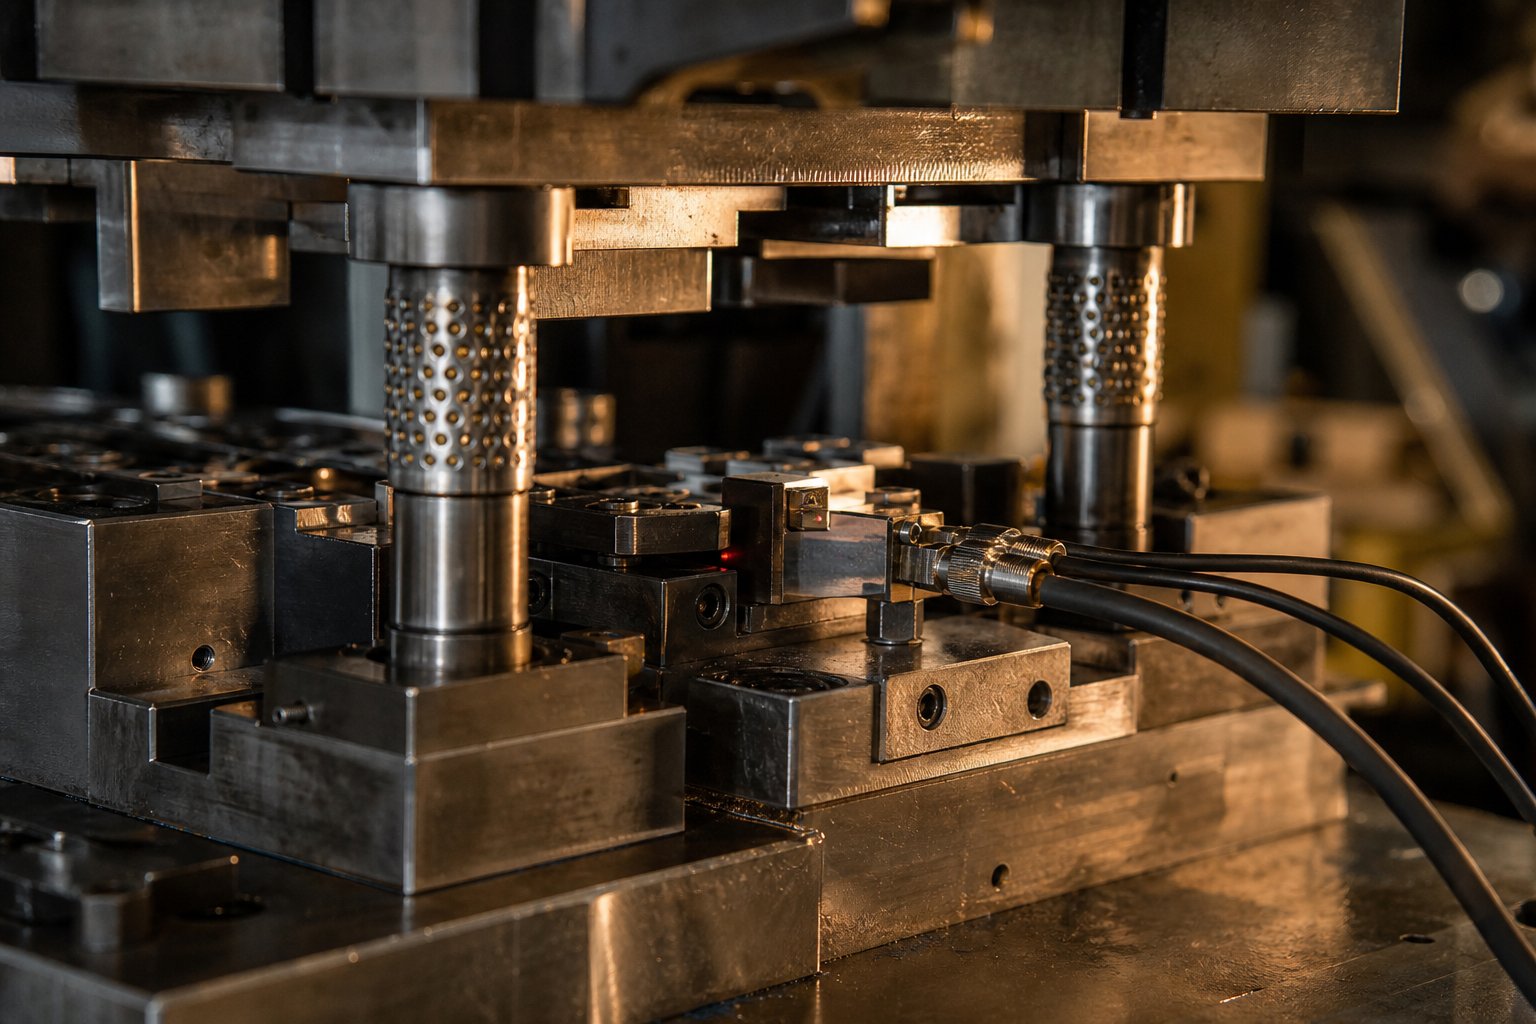
Az in-szenzelés balesetmegelőzésként indult. A korai rendszerek egy dolgot tettek: leállították a prést, mielőtt a felső és az alsó szerszámfelek katasztrofálisan összeütköztek volna. Ez önmagában több tízezer javítási költséget takarított meg. De a technológia fejlődött. A modern in{5}}a nyomóérzékelés folyamatos minőségi kapuként működik, - észleli az olyan anomáliákat, mint a csigák húzása, az elakadt adagolás és a kopás.előtta hibás alkatrészek valaha is eljutnak a kukába.
Hogyan működik? A közvetlenül a szerszámba szerelt érzékelők minden löketnél felügyelik az adott körülményeket. A leggyakoribb konfigurációk a következők:
- Csupaszító szintérzékelők:Az alsó matrica sarkaira szerelt közelségérzékelők figyelik, hogy a csupaszító lemez a várt mélységbe zárul-e. Ha egy kihúzott csiga a szalag felületére esik, az megakadályozza, hogy a csupaszító elérje a teljes mozgást -, és az érzékelő egy löketen belül leállítja a prést. A 0,010 hüvelyknél vékonyabb anyagokon az analóg érzékelők belülről mérik a csupaszító mélységét+/- 0.0005 hüvelyk.
- Lyuk jelenlétének észlelése:Rugós szondák vagy optikai érzékelők ellenőrzik, hogy minden állomáson vannak-e lyukak. A hiányzó lyuk általában azt jelenti, hogy egy törött lyukasztó - azonnal elkapja, megakadályozza a folyásirányban bekövetkező sérüléseket és a hulladék felhalmozódását.
- Erőfigyelés:A speciális lyukasztótartókba épített miniatűr mérőcellák érzékelik az erőváltozásokat, amelyek tompulásra, forgácsolásra vagy anyagváltozásra utalnak. Bármilyen jelentős erőeltolódás azt jelzi, hogy az alkatrész minősége veszélyben van.
- Funkció jelenlétének ellenőrzése:A digitális érzékelők megerősítik, hogy az összeszerelt alkatrészek - egy préselt anya, egy tál-betét vagy egy másodlagos szalag - megfelelően vannak elhelyezve. Ez különösen értékes azoknál a szerszámoknál, amelyek-beépítik a szerszámbeállítási műveleteket, ahol a hiányzó alkatrészek nem{5}}működő alkatrészeket eredményeznének.
A fejlett rendszerek túlmutatnak az egyszerű stop/start logikán. A zárt-hurkú konfigurációk analóg érzékelőket használnak a hajlítási szögek vagy az anyagvastagság valós idejű mérésére, majd a szervomotorok parancsával állítják be az alakító állomásokat a löketek között. A matrica ön-javítja a sajtó leállítása nélkül. Ez az ellenőrzési szint a leginkább számít a precíziós présbélyegzésnél a szűk -tűrés, a magas- árrésű alkatrészek - érdekében, és ez a beszállítói kifinomultság erős jele az értékelés során.
Amikor bejárja a beszállító létesítményét, keresse a tárgyi bizonyítékokat: köldökcsatlakozók, amelyek összekötik a szerszámokat a présvezérlőkkel, az érzékelő csatlakozódobozai katonai -spec csatlakozókkal, és egy dedikált szenzorlaboratórium, ahol a technikusok feltérképezik az érzékelőmezőket, mielőtt még a szerszámokat megépítenék. Azok az üzletek, amelyek progresszív bélyegzőprést üzemeltetnek látható érzékelő-infrastruktúra nélkül, pusztán a kezelő éberségére hagyatkoznak - ez kockázatos ajánlat a felügyelet nélküli, percenként több száz löketet futtató nagysebességű bélyegzősoroknál.
Gyakori hibamódok és azok megelőzése
A progresszív meghibásodások ritkán fordulnak elő egyetlen katasztrofális eseményként. A legtöbb probléma fokozatosan alakul ki a kopás felhalmozódása, a szalag instabilitása és a folyamatos gyártás során a kenés inkonzisztenciája miatt. Ezen hibamódok megértése segít annak megítélésében, hogy a szállító karbantartási gyakorlata proaktív vagy reaktív.
Az alábbi táblázat leképezi a leggyakoribb progresszív meghibásodási módokat a kiváltó okokkal, valamint a megelőzési stratégiákkal, amelyekkel egy jól{0}}menő műveletnek rendelkeznie kell:
| Hiba mód | Kiváltó ok | Megelőzési módszer |
|---|---|---|
| Sorjaképződés | Kopott vágóélek, nem megfelelő lyukasztás-a-a vágáshoz, elégtelen kenés | Löketszám-szám-alapú élezési ütemezés, keményfém lapkák nagy-kopású állomásokon, megfelelő hézagkiképzés (általában az anyagvastagság 5-10%-a oldalanként) |
| Csigahúzás | Vákuum a lyukasztó és a törmelék között, a lyukasztófelület kopása, túlzott lehúzási ellenállás | Légfúvórendszerek, rugós kilökők, vákuum-mentesítő geometria, lehúzó{0}}szintérzékelő figyelése |
| Anyaghígítás húzóállomásokon | Túlzott húzási mélység, nem megfelelő kenés, nem megfelelő nyersdarabtartó erő | Több-lépcsős húzási sorrend, húzógyöngy-optimalizálás, erőfigyelés prediktív beállítással |
| Méretbeli eltolódás | A vezérlőcsap kopása, az adagolórendszer inkonzisztenciája, a hőtágulás hosszú futások során | Pilóta távolság-ellenőrzés ütemezett időközönként, szervo adagoló kalibrálása, SPC trendezés szabályozási határértékekkel |
| Lyukasztó törés | Alulméretezett lyukasztás az anyagvastagsághoz képest, oldalirányú terhelés a szalag eltolódása miatt | Irányított csupaszító rendszerek, megerősített lyukasztó kialakítás, optikai érzékelők, amelyek minden egyes löketben ellenőrzik a lyukasztócsúcs jelenlétét |
| Csík elakadás | Az adagoló kioldási időzítési hibái, a vezetősínek kopása, a tekercskészlet nincs teljesen kiegyenesítve | Előtolás-haladásérzékelők (pilóta elköteleződésének ellenőrzése), irányított szalagemelők, hajvasaló kalibrálási ellenőrzései |
Figyelje meg, mennyire összefüggenek ezek a hibák. Az ütési kopás növeli a sorja magasságát, ami megnöveli a lehúzási ellenállást, ami a csigák megtapadását okozza a kihúzás során - egyetlen kiváltó ok, amely több tüneten keresztül lépcsőzetesen lép fel. Azok a beszállítók, akik csak a látható tünetet (sorja) követik nyomon, anélkül, hogy foglalkoznának a felfelé irányuló okokkal (lyukasztási állapot), a reaktív karbantartás végtelen körével küzdenek.
A vizuális ellenőrzés helyett a tényleges löketszámon alapuló megelőző élezési programok jelentik a legjobb gyakorlatot. A rozsdamentes acél nagy sebességű sajtolása például gyakoribb élezési intervallumot igényel, mint a lágyabb anyagok, például a réz vagy az alumínium. Az a beszállító, aki meg tudja mondani az élesítési küszöbértékeket az adott anyaghoz és geometriához, valódi folyamatirányítást - demonstrál, nem csak a berendezés tulajdonjogát.
SPC és ellenőrzési módszerek a bélyegzett alkatrészekhez
A statisztikai folyamatszabályozás áthidalja a szakadékot az in-die érzékelés (amely azonnali katasztrófa eseményeket észlel) és a végső ellenőrzés (amely utólag észleli a hibákat) között. Az SPC figyeli a mérettrendeket a gyártási folyamatok során, és jelzi, ha a folyamat egy szabályozási határ felé sodródik, mielőtt az alkatrészek ténylegesen kimennének a specifikációból.
Egy műszakonként több tízezer alkatrészt előállító sajtolóprésnél minden századik alkatrész{0}}pontos ellenőrzése szükséges, de nem elegendő. Az SPC matematikai szerkezetet ad ehhez a mintavételhez. A kezelők megmérik a kritikus méreteket - furatpozíciókat, hajlítási szögeket, átfogó profilokat -, és ezeket a vezérlőtáblákon ábrázolják. A Western Electric szabályai jelzik a folyamat eltolódását még akkor is, ha az egyes értékek tűréshatáron belül maradnak.
A prediktív SPC ezt továbbviszi. Az űrtartalom-jelek, a szerszámhőmérséklet-leolvasások és a kenési nyomás adatok mesterséges intelligencia modellekbe való betáplálásával a modern rendszerek 2-6 órával azelőtt észlelik az elsodródást, hogy egy rossz alkatrész elérné a szállítószalagot. Egy ilyen megközelítést alkalmazó Tier 1 autóipari beszállító számolt be54%-kal csökken a hasadt{1}}hulladék mennyisége és 61%-kal csökken a ránchibák száma14 progresszív kockavonalon keresztül. Ez a fajta adatvezérelt minőségirányítás egyre inkább az IATF 16949 tanúsítvánnyal rendelkező műveletek szabványa.
Az SPC-n túl a bélyegzett alkatrészek ellenőrzési módszerei általában a következőket tartalmazzák:
- Látórendszerek:A szerszámkilépésnél elhelyezett nagy sebességű{0}}kamerák teljes gyártási sebességgel ellenőrzik a felület állapotát, az élek minőségét és a méretmegfelelőséget. Olyan esztétikai hibákat és durva mérethibákat észlelnek, amelyeket az SPC mintavételezés során a mérési intervallumok között kihagyhat.
- Optikai komparátorok:A beállítás és az időszakos ellenőrzések során használt sziluetteket a tűrésfedések ellen vetítik a gyors geometriai ellenőrzés érdekében.
- CMM (koordináta mérőgépek):Biztosítsa a legnagyobb pontosságot a kritikus méreteknél az első{0}}cikkellenőrzés és az időszakos auditok során, bár ezek túl lassúak a soron belüli gyártáshoz.
- Go/no{0}}go műszerek:Egyedi szerelvények, amelyek ellenőrzik a kritikus jellemzőket - furatátmérő, fül magassága, teljes síkosság - a présnél végzett fizikai ellenőrzések révén.
A piros zászló itt nyilvánvaló: az a beszállító, aki nem tudja leírni SPC-protokollját, nem tudja megmutatni a legutóbbi futtatások vezérlőtábláit, vagy elmagyarázza az érzékelő-infrastruktúráját, valószínűleg csak a tények -után-a{2}}ellenőrzés során működik. Ez a megközelítés hibákat talál. Nem akadályozza meg őket. A nagy pontosságú fémbélyegzésnél pedig, ahol a tűréshatárokat ezredrészekben mérik, az 50 000 darabos futás után a hibák megtalálása egy teljes tétel válogatását vagy selejtezését jelenti.
A minőségi rendszerek megmondják, hogyan gondolkodik a beszállító a kockázatokról. A következő gyakorlati kérdések azonban, amelyekkel a vásárlók szembesülnek, - mennyi ideig tart a szerszámok megépítése, mely anyagok működnek a legjobban, és hogy egy vertikálisan integrált üzlet gyorsabban szállít-e, mint egy kiszervezett szerszámgyártás - közvetlenül meghatározzák a projekt ütemezését és a teljes birtoklási költséget.
Projekt ütemezése és anyagi szempontok a vevők számára
A legkifinomultabb minőségbiztosítási rendszereket alkalmazhatja, de ez nem számít, ha a szerszámozás hat hónappal tovább tart a vártnál, vagy a kiválasztott anyag gyorsabban koptatja ki a lyukasztási éleket, mint a karbantartási ütemterv. Az átfutási idő és az anyagkiválasztás az, ahol a beszerzési csapatok vagy kényelmes projektpuffereket építenek fel, vagy azon kapják magukat, hogy elmagyarázzák a késéseket a gyártástervezőknek.
Szerszámozási átfutási idők és mi hajtja őket
A jó minőségű progresszív matrica általában megköveteli-12-20 héttervezés, megmunkálás, hőkezelés, köszörülés, összeszerelés és üzembe helyezés. Ez a tartomány azért létezik, mert a bonyolultság rendkívül változó. Egy egyszerű, 6-állomásos szerszám egy lapos konzolhoz néhány lyukkal közelebb kerülhet 10 héthez. Egy 30-állomásos szerszám, amely szűk-tűrési csatlakozót produkál húzott jellemzőkkel, kidolgozott felületekkel és szerszámon belüli menetfúrással, akár 20 hetet is továbbíthat – különösen, ha a szerszámacél elérhetősége vagy a hőkezelési sorok szűk keresztmetszeteket okoznak.
Konkrétan mi okozza az idővonal változását?
- Állomások száma:A több állomás több egyedi alkatrészt jelent a tervezéshez, a megmunkáláshoz, az illesztéshez és a hibakereséshez. Mindegyik állomás növeli az EDM-időt, a köszörülési meneteket és az összeszerelés bonyolultságát.
- Tűrési követelmények:A szigorúbb alkatrésztűrések szűkebb szerszámelem-tűréseket követelnek meg, ami megnöveli a köszörülési és ellenőrzési ciklusokat. A +/- 0.025 mm-en tartott funkciók lényegesen több próba iterációt igényelnek, mint a +/- 0.1 mm-esek.
- Bélyegzett anyag:A rozsdamentes acélból vagy nagy -szilárdságú ötvözetekből készült sajtolószerszámokhoz gyakran keményfém lapkákra vagy speciális bevonatokra van szükség, ami megnöveli a beszerzési és kezelési időt az építési ütemtervhez.
- Tervezési változtatások jóváhagyás után:A megmunkálás megkezdése utáni késői-fázisú átdolgozás akár az eredeti szerszám árának felébe is kerülhet, és hetekkel bővülhet az idővonalon. Zárja le az alkatrésztervet, mielőtt tőkét fordít az acélra.
A gyártási futam átfutási ideje elkülönül a szerszámkészítéstől. Miután beállították a progresszív szerszámprést, és a szerszám bevált, az első-alkatrészek általában napokon belül kiszállításra kerülnek. A folyamatban lévő gyártás függ a prés elérhetőségétől, a tekercskészlet átfutási idejétől és a futási mennyiségektől -, de maga a ciklusidő ritkán korlátozza. Egy 150 ütés/perc sebességgel működő szerszám 9000 alkatrészt termel óránként. A szűk keresztmetszet szinte mindig felfelé van: a szerszámok készenléte, az anyagbeszerzés vagy az ütemezési prioritás.
Az anyagválasztás és annak hatása a termelésre
A progresszív sajtolóanyagok közvetlenül befolyásolják a szerszám kopási sebességét, a gyártási sebességet és a karbantartási időközöket. Az anyag kiválasztása nem csak arról szól, hogy a kész alkatrésznek mit kell tennie -, hanem meghatározza, hogyan teljesít a kocka több százezer ütésen keresztül. Íme, hogyan viselkednek a leggyakoribb anyagok a progresszív szerszámozásban:
- Szénacél (1008, 1010, 1050):A legmegbocsátóbb anyag a progresszív bélyegzéshez. A szénacél progresszív sajtolás nagy sebességgel fut, viszonylag alacsony szerszámkopással az anyag lágysága és hajlékonysága miatt. A szerszámozás ezeken a minőségeken tart a legtovább, és az élezési intervallumok tovább nyúlhatnak a ciklusok között.
- Rozsdamentes acél (301, 304, 316, 410):A szénacélnál keményebb és koptatóbb rozsdamentes acél progresszív sajtolás prémium szerszámacélokat (D2 vagy M2) vagy keményfém lapkákat igényel a vágóállomásokon. A préselési sebességek jellemzően 20{5}}40%-kal csökkennek az enyhe acélhoz képest a megnövekedett alakítási erők és hőtermelés kezelése érdekében. A kenés kritikus fontosságú – a szárazon futás szinte azonnal epedést okoz.
- Alumínium (1100, 3003, 5052, 6061):Puha és jól formálható, így az alumínium progresszív sajtolása gyors és kíméletes a szerszámokhoz. A kihívást az anyagkezelés jelenti: az alumínium könnyen karcolódik, és megfelelő bevonat vagy kenés nélkül hajlamos lerakódni a lyukasztó felületeken. Alacsonyabb az űrtartalomigény, ami nagyobb löketszámot tesz lehetővé.
- Réz és sárgaréz (C110, C260, C510):Kiváló alakíthatóság mérsékelt szerszámkopási jellemzőkkel. A nagy vezetőképesség miatt ezek elengedhetetlenek az elektromos alkatrészekhez. A vékony-réz a leggyorsabb sebességgel működik a nagy sebességű progresszív présbélyegző alkalmazásokban -, kis csatlakozók esetén gyakran meghaladja a 400 ütés/perc sebességet.
- Nagy-szilárdságú alacsony-ötvözött acél (HSLA) és fejlett nagyszilárdságú{2}}acél (AHSS):Gyakori az autóipari szerkezeti elemekben. Ezek az anyagok lényegesen nagyobb préselési mennyiséget igényelnek -, ami néha nehéz sajtolási alkalmazásoknak minősül -, és keménységük miatt felgyorsítják az ütési kopást. Az AHSS-t kezelő vágóállomások gyakran keményfém vagy bevonatos szerszámokat tartalmaznak az elfogadható élettartam fenntartása érdekében.
A prés tonnatartalmának meg kell egyeznie az anyag szilárdságával, a szalag szélességével és az egyidejű műveletek számával. Egy alulméretezett nyomdagép összeegyeztethetetlen alkatrészeket produkál, miközben nehezen alakítja ki a részleteket. A túlméretezett prés energiát és alapterületet pazarol. A vékony réz nagy sebességű fémbélyegzéséhez csak 25 tonnára lehet szükség, míg egy széles, több húzóállomással rendelkező rozsdamentes acél konzolhoz 200 tonnát vagy többet is igényelhet ugyanazon a progresszív présgépen.
Vertikálisan integrált kontra szerződéses gyártók
Az, hogy a beszállító hol építi fel szerszámait, mindent megváltoztat a kommunikáció sebességével, a hibaelhárítási reakciókészséggel és a projekt teljes ütemtervével kapcsolatban.
Egy vertikálisan integrált progresszív sajtolószerszám-gyártó cég tervezi a szerszámot, megmunkálja az alkatrészeket, összeszereli és hibakeresi az eszközt, és egy fedél alatt végzi a termelést -. Ha a próba során probléma merül fel, a szerszámgyártó a sajtóhoz megy, diagnosztizálja a problémát, és még aznap módosítja a szerszámot. A tervezési szándék sértetlen marad, mert a szalagelrendezést készítő mérnökök ugyanazok az emberek, akik az ütéseket csiszolják.
Ezzel szemben a szerződéses gyártók a szerszámgyártást egy külön szerszámboltba - bízzák meg, néha külföldre. Ez átadási súrlódást eredményez. A mérnöki változtatások hivatalos dokumentációt igényelnek a vállalatok között. A problémák hibakeresése azt jelenti, hogy a matricát egy külső létesítménybe szállítják, várják a sorukat, és remélik, hogy az értelmezés megfelel az eredeti szándéknak. Átlagosan 4-8 héttel meghosszabbodik az átfutási idő, mivel minden iteráció egy olyan kommunikációs rétegen megy keresztül, amivel egy vertikálisan integrált művelet egyszerűen nem rendelkezik.
Az átváltás-? A vertikálisan integrált beszállítók magasabb rezsiköltséget viselnek, ami tükröződhet a szerszámajánlatokban. A szerződéses gyártók időnként alacsonyabb kezdeti árat kínálnak azáltal, hogy alacsonyabb költségű külső boltokat vesznek igénybe. Ez az árelőny azonban gyakran elillan, ha figyelembe veszi a meghosszabbított határidőket, a félreértésből eredő átdolgozási ciklusokat és az egy helyett két szállítói kapcsolat kezelésének rejtett költségeit.
A vásárlók számára közvetlen kérdés: a szerszámokat házon-építik, és járhatok-e a szerszámszobában a létesítmény ellenőrzése során? Mindkét esetben az igen azt jelzi, hogy a beszállító a folyamat végétől-végig-végig tulajdonosa. A habozás vagy egy „szerszámpartnerhez” való átirányítás eltérő kockázati profilt jelez -, ami nem feltétlenül kizárja a minősítést, de érdemes megértenie, mielőtt beszerzési rendelést adna le.
Az idővonalak és az anyagválasztás meghatározza, hogy mi lehetséges. A következő szint, - annak értékelése, hogy a beszállító valóban rendelkezik-e a megfelelő mérnöki mélységgel, tanúsítványokkal és felszereléssel, hogy végrehajtsa ezeket a lehetőségeket -, ahol a vevő átvilágítása elválasztja az intelligens beszerzést a drága meglepetésektől.
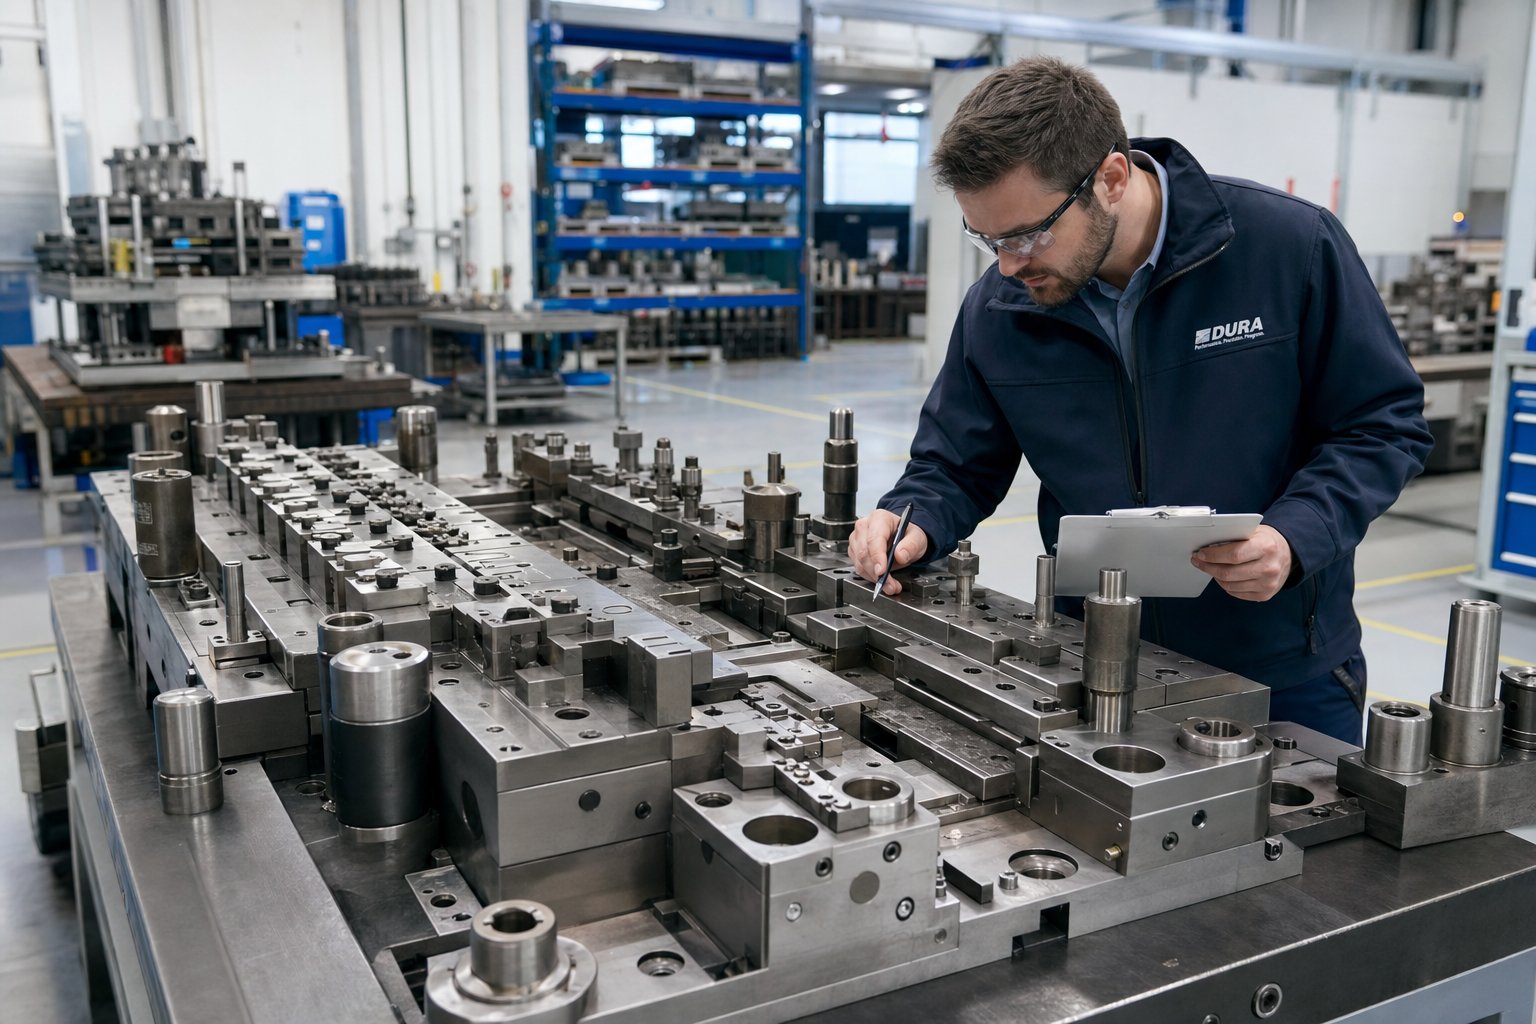
Hogyan értékeljünk egy progresszív sajtológép céget
Hasznos háttér tudni, hogy mely anyagok futnak a legjobban, és mennyi ideig tart a szerszámok elkészítése. De amikor az asztal túloldalán ül a vállalkozásáért versengő progresszív matricagyártókkal, szüksége van egy strukturált keretre, amely elválasztja a valódi képességeket a csiszolt értékesítési prezentációktól. Az alábbi értékelési kritériumok a beszerzési csoportok és a gyártómérnökök számára megismételhető módszert biztosítanak a beszállítók osztályozására, mielőtt bármilyen beszerzési megrendelés aláírásra kerülne.
Tanúsítványok és berendezések, amelyek a valódi képességet jelzik
A tanúsítványok nem csak faldíszek. Azt jelzik, hogy egy progresszív bélyegző cég befektetett-e az irányítási rendszerekbe és a folyamatfegyelembe az Ön iparági követelményeibe. Íme, mire kell figyelnie az ellátási lánca alapján:
- ISO 9001:2015- az alapvonal. Minden bélyegzőszerszám-gyártónak, amelyet érdemes lenne értékelni, ezt a minimumot kell tartania. Megerősíti, hogy dokumentált minőségi folyamatok, kockázat-alapú gondolkodás és teljesítményértékelési rendszerek működnek. Ha még ez sem hiányzik nekik, menjenek el.
- IATF 16949:2016- kötelező az autóiparban. Ez a szabvány nagyjából 100 további követelményt ad hozzá az ISO 9001-hez, beleértve a PPAP-készültséget, a vezérlési terv módszertanát és az OEM-specifikus ügyfélkövetelmények integrálását. Ha bármilyen Tier 1 vagy OEM programhoz vásárol alkatrészeket, és a beszállító nem rendelkezik IATF-tanúsítvánnyal, ez kizáró piros zászlót jelent.
- AS9100 Rev D- szükséges a repüléshez és a védelemhez. Ez a tanúsítvány konfigurációkezelést, első cikk-ellenőrzési protokollokat és hamis{2}}alkatrész-megelőzési vezérlőket tartalmaz, amelyeknek nincs megfelelője az autóipari szabványokban. Nem cserélhető fel az IATF 16949-cel még a mindkét szektort kiszolgáló szállítók számára sem.
A tanúsítványokon túl a berendezés specifikációiból kiderül, hogy a beszállító képes-e fizikailag előállítani az alkatrészeit. Kérjen konkrétumot: prés tonnatartomány (lefedi az anyag- és geometriai követelményeit?), maximális szalagszélesség-kapacitás és sebességértékek löket/percben. A csak kis-tömegű préseket használó boltok nem tudnak megbízhatóan rozsdamentes acélból készült konzolokat kialakítani, és egy percenkénti 60 löketre korlátozva megküzd majd a nagy-mennyiségű terminálgyártás gazdaságosságával. A valódi mélységű fémbélyegző szerszámgyártók általában 25–300+ tonnás préseket működtetnek több sebességtartományban.
A felszerelés kora is számít. Az elmúlt évtizedben gyártott prések jellemzően szervo-meghajtású előtolásokkal, integrált tonnafigyelővel és programozható zárási magassággal - rendelkeznek, amelyek mind hozzájárulnak a folyamatok szorosabb irányításához. A régebbi mechanikus prések még mindig jó alkatrészeket állítanak elő, de nagyobb kézi felügyeletet igényelnek, és hiányoznak az adatok, amelyekre a modern minőségbiztosítási rendszerek támaszkodnak.
Kérdések a potenciális beszállítókhoz
Az értékelés során feltett kérdések többet árulnak el a szállító mélységéről, mint bármely brosúra. A valódi tapasztalattal rendelkező progresszív présbélyegző beszállítók habozás nélkül válaszolnak ezekre. Azok, akik eltérítenek vagy általánosítanak, olyan hiányosságokat jeleznek, akik inkább nem vizsgálják meg.
Használja ezt az ellenőrző listát a beszállítói értekezletek vagy a létesítmény auditok során:
- Mekkora a tipikus állomások számának tartománya?A tapasztalt progresszív szerszámgyártók rutinszerűen 15–40+ állomással készítenek matricákat. Egy 8-10 állomással működő üzletből hiányozhat az összetett alkatrészek tervezésének kifinomultsága.
- Mi a legszigorúbb tolerancia, amelyet a gyártásban - nem prototípus, gyártás során tartott be?Keressen konkrét számokat (pl. +/- 0.013 mm a furat helyén). Az olyan homályos válaszok, mint a „nagyon szűk”, azt jelzik, hogy nem mérték fel szigorúan.
- Mi a leghosszabb folyamatos gyártási sorozata egyetlen progresszív bélyegzőszerszámon?A 20 millió találatot produkáló szerszám jelentős átépítés nélkül a tervezési minőséget és a karbantartási fegyelmet is bizonyítja. A rövid távú történetek vagy újabb szerszámokra, vagy gyenge hosszú élettartamra utalnak.
- Házon belül tervezi és készíti a progresszív szerszámokat-?Ez az a kérdéselválasztja a valódi szerszámgyártókat az összeszerelőktőlakik kiszervezik a szerszámokat és csak a termelést vezetik. A házon belüli tervezés gyorsabb iterációkat, közvetlen elszámoltathatóságot és mérnöki csapatokat jelent, akik megértik a progresszív bélyegzőeszköz minden részletét az ötlettől a kipróbálásig.
- Meg tudnád mutatni egy szalagelrendezést egy közelmúltbeli projektből, és elmagyaráznád az anyagfelhasználás százalékát?Az erős DFM-képességgel rendelkező beszállítók bemutatják a beágyazási stratégiákat, a selejtezési arányokat, és elmagyarázzák, hogyan optimalizálták a hangközt és a webszélességet a költségek csökkentése érdekében. Ha nem tudják előállítani ezt a műterméket, valószínűleg hiányzik a mérnöki mélység a projekt optimalizálásához.
- Hogyan néz ki a DFM visszajelzési folyamata az idézés során?Képes partnermegkérdőjelezi a tervezést, és fejlesztéseket javasol- olyan szűk tűréshatárok megjelölése, amelyek funkció hozzáadása nélkül növelik a költségeket, anyagalternatívákat ajánlanak a jobb alakíthatóság érdekében, vagy olyan geometriai változtatásokat javasolnak, amelyek egyszerűsítik a szerszámozást. Az a szállító, aki minden rajzot megjegyzés nélkül elfogad, nem kezeli az Ön kockázatát. Figyelmen kívül hagyják.
- Mi az Ön megelőző karbantartási protokollja az aktív gyártás során használt szerszámokhoz?Kérjen löketszám-szám-alapú élesítési küszöbértékeket és pótalkatrész-stratégiákat. Ha meghibásodásig futnak, ahelyett, hogy ütemezetten karbantartanák, az alkatrészek idővel leromlanak.
Egy finom, de sokatmondó különbségtétel: a tapasztalt progresszív szerszámgyártók az általuk megoldott problémákról beszélnek. Olyan alkatrészre hivatkoznak, amely visszaugrási kompenzációt igényelt az alakító állomásokon, vagy olyan anyagra, amely egyedi lyukasztó bevonatot igényelt, miután a szabványos szerszámacél idő előtt meghibásodott. Ez a probléma-a narratív - specifikus, adatokkal-támogatott és őszinte megoldása a kihívásokkal kapcsolatban - olyan probléma, amit semmilyen marketingfényezés nem tud kitalálni.
Azok a beszállítók, akik kiszervezik az építkezést, nem automatikusan alacsonyabb rendűek, de az értékelés megváltozik. Meg kell értenie, hogy valójában ki tervezi a szerszámokat, hogyan kommunikálnak a mérnöki változtatások a szervezetek között, és mi történik, ha péntek hajnali 2-kor egy szerszám sürgős javításra szorul. Minél távolabb kerül egy beszállító a saját szerszámaitól, annál tovább tart minden korrekciós intézkedés -, és a nagy-mennyiségű gyártásnál az állásidőt percenként dollárban mérik.
A műszaki képességek besorolásának világos kerete révén az utolsó lépés az Ön konkrét projektkövetelményeinek - mennyiségi, anyag-, tolerancia- és megfelelőségi szükségletei - olyan szállítói döntések lefordítása, amely egyensúlyba hozza a képességet a költségekkel és az időbeli realitásokkal.
A megfelelő partner kiválasztása progresszív sajtolási igényeihez
Az értékelési keretrendszerek csak akkor teremtenek értéket, ha döntéssé alakulnak át. Rendelkezik a műszaki ismeretekkel - a folyamatmechanikával, az anyagok viselkedésével, a minőségi referenciaértékekkel és a beszállítói minősítéssel kapcsolatos kérdésekkel. A hátralévő lépés az, hogy megfeleljen ezeknek a kritériumoknak a konkrét projektkövetelményeknek, és elköteleződik egy olyan partner mellett, akinek bizonyított képességei összhangban vannak azzal, amit az alkatrészek ténylegesen igényelnek.
Követelményeinek megfeleltetése a megfelelő szállítóval
Egyetlen progresszív présbélyegző cég sem lenne a legmegfelelőbb minden alkalmazáshoz. Előfordulhat, hogy a nagy sebességű réz terminálgyártásban kiemelkedő beszállító- nem rendelkezik a vastag, rozsdamentes acél szerkezeti konzolokhoz szükséges mennyiségi vagy szerszámozási szakértelemmel. Előfordulhat, hogy egy autóipari IATF 16949 tanúsítvánnyal rendelkező üzlet nem rendelkezik az űrrepülési program által megkövetelt AS9100 regisztrációval. A cél az, hogy az Ön követelményeit a bizonyított, ellenőrizhető képességekhez igazítsa -.
Mielőtt árajánlatot kérne, határozza meg projektjét az alábbi döntési tényezők mentén:
- Éves mennyiség és gyártási élettartam:Évi 50 000 alkatrészt vagy 5 milliót vállal? A nagyobb mennyiségek indokolttá teszik a bonyolultabb progresszív bélyegző szerszámokat további állomásokkal a szűkebb tűréshatárok érdekében, míg a mérsékelt mennyiség az egyszerűbb szerszámozást, kevesebb állomással.
- Anyag és mérő:Anyagválasztása azonnal szűkíti a beszállítói mezőt. Nem minden üzletben folyik a vékony rezet 400+ ütés/perc sebességgel, és nem minden prés képes kezelni a 2,0 mm vastagságú AHSS-hez szükséges mennyiséget.
- A tolerancia kritikussága:A szabványos kereskedelmi tűrésekkel rendelkező alkatrészek széles körben megnyitják a lehetőségeket. A +/- 0.013 mm-ig tartott funkciókhoz olyan beszállítóknak van szükségük bizonyított SPC-adatokkal, prémium szerszámokkal és présberendezésekkel, amelyek képesek fenntartani a BDC ismételhetőségét löket után.
- Iparági megfelelőség:Az autóipar, az orvosi és a repülőgépipar tanúsítási és dokumentációs követelményeket ír elő, amelyek kizárják azokat a beszállítókat, akik nem rendelkeznek megfelelő minőségirányítási infrastruktúrával.
- Vertikális integrációs preferencia:Ha a projekt idővonala agresszív, vagy az alkatrész geometriája iteratív kipróbálást igényel, egy progresszív szerszámgyártó, amely egy fedél alatt tervezi, építi és futtatja a szerszámokat, kiküszöböli a több-szállító megállapodások által okozott kommunikációs késéseket.
- DFM-elköteleződés:Új alkatrésztervek esetén olyan beszállítót szeretne, akinek a mérnöki csapata a szalagelrendezés optimalizálását, az anyagfelhasználás visszajelzését és a geometriai ajánlásokat az árajánlattétel során -, nem pedig a szerszámozás után adja meg.
Hatékony, több-állomásos alakítást, szűk megismételhetőséget és méretezhető tömeggyártást igénylő, nagy{0}mennyiségű fémalkatrészeket beszerző gyártómérnökök számára a vertikálisan integrált beszállítók következetesen rövidebb átfutási időket és gyorsabb problémamegoldást biztosítanak. A mérnöki csapat, amelyik megtervezte a progresszív eszközt és a szerszámot, ugyanaz a csapat, aki hibakeresést végez a próba során - nincs fordítási réteg, nincs átadás-átvételi súrlódás, nincs ujj-, amely a különböző szervezetek között mutogat, ha valamit módosítani kell.
Progresszív présbélyegzési projekt elindítása
A követelmények gyakorlatba ültetése olyan beszállítók bevonását jelenti, akik bizonyítani tudják, - nem csak azt állítják, hogy - igazodnak az Ön igényeihez. Kezdje azzal, hogy kérjen szalagelrendezési példákat hasonló projektekből, kérjen gyártási adatokat hasonló anyagokból és mennyiségekből, és ütemezze be a létesítményi sétákat, ahol első kézből figyelheti meg a szerszámtermet, a préspadlót és a minőségi laboratóriumot.
A házon belüli progresszív szerszámtervezési és -gyártási képességekkel rendelkező beszállítókat értékelő csapatok számáraA YICHEN progresszív bélyegző szerszámaA források hivatkozási alapot nyújtanak annak megértéséhez, hogy a vertikálisan integrált matricagyártók hogyan építik fel progresszív sajtolószerszám-szolgáltatásaikat - a kezdeti DFM-tanácsadástól a nagy mennyiségű{1}}gyártásig. A tömeggyártás hatékonyságára optimalizált progresszív bélyegzőszerszámokra való összpontosításuk praktikus kiindulópontot jelent a beszerző csapatok számára a beszállítói képességek összehasonlítása során.
Bármelyik beszállítót is alkalmazza, a cikkben szereplő piros zászlók strukturált lencsét adnak az értékeléshez. Az a partner, aki konkrétan válaszol kérdéseire, megmutatja a tényleges gyártási folyamatok adatait, és őszintén megmondja, ha az Ön alkatrésze nem felel meg a progresszív fémbélyegzési szolgáltatásuknak, érdemes megtartani. Akik minősítés nélkül mindenre igent mondanak? Ezek azok a drága leckék, amelyeket az okos vásárlók elkerülnek.
Progressive Die Stamping Company GYIK
1. Mi az a progresszív présbélyegzés, és hogyan működik?
A progresszív szerszámbélyegzés egy folytonos fémszalagot vezet át egyetlen, több állomást tartalmazó szerszámon. Minden állomás más-más műveletet hajt végre, például átszúrást, simítást, hajlítást vagy formázást. A szalag minden nyomóütésnél egy lépésnyi távolságot halad előre, és a kész rész a végállomáson elválik. Ezzel az eljárással nagy-térfogatú, precíziós alkatrészeket állítanak elő percenként 25 és több mint 1200 löket közötti sebességgel, így ez az egyik leghatékonyabb fémalakítási módszer az ismételhető geometriákhoz.
2. Mennyi ideig tart egy progresszív kocka megépítése?
Egy tipikus progresszív szerszám 12-20 hétig tart a tervezéstől az üzembe helyezésig. Az egyszerű, 6-8 állomásos, lapos tartókonzolos szerszámok 10 hetet is igénybe vehetnek, míg az összetett 30- állomásos szerszámok szűk tűréssel és rajzolt jellemzőkkel meghaladhatják a 20 hetet. Az idővonalat meghatározó kulcsfontosságú tényezők közé tartozik az állomások száma, a tűréskövetelmények, a bélyegzett anyag, valamint az, hogy a szállító házon belül készíti-e a szerszámokat, vagy kiszervezi-e a szerszámgyártást. A vertikálisan integrált gyártók, mint például a YICHEN, akik egy fedél alatt terveznek és építenek progresszív bélyegzőszerszámokat, általában gyorsabban szállítanak, mert kiküszöbölik a kommunikációs késéseket a különböző szervezetek között.
3. Milyen anyagok használhatók a progresszív sajtoláshoz?
A gyakori anyagok közé tartozik a szénacél (1008, 1010, 1050), a rozsdamentes acél (301, 304, 316), az alumínium (1100, 3003, 5052), a réz- és sárgarézötvözetek (C110, C260, C510), valamint a nagy szilárdságú,{12}{13}alacsony szilárdságú acél. Mindegyik anyag eltérően befolyásolja a szerszám kopási arányát, a gyártási sebességet és a karbantartási időközöket. A szénacél a legmegbocsátóbb, és a legnagyobb sebességet teszi lehetővé, míg a rozsdamentes acél prémium szerszámacélokat és csökkentett préselési sebességet igényel. Az anyagválasztásnak egyensúlyban kell lennie az alkatrész teljesítmény követelményeivel a gyártási gazdaságosság és a hosszú élettartam között.
4. Mikor válasszam a progresszív szerszámbélyegzést a transzfer vagy az összetett sajtolás helyett?
A progresszív présbélyegzés ideális, ha az alkatrészek kicsi és közepes méretűek, mérsékelt geometriai bonyolultságot igényelnek (egy síkban hajlítanak, formálnak és szúrnak), és 100 000 egység feletti éves mennyiséget igényelnek. Az átviteli szerszámok jobban működnek nagyobb alkatrészek,-mélyrajzolt geometriák vagy több-felületformázást igénylő alkatrészek esetén. Az összetett matricák olyan egyszerű lapos alkatrészekhez illeszkednek, amelyek szűk koncentrikusságot igényelnek kisebb térfogatoknál. Ha az alkatrésze meghaladja a rendelkezésre álló szalagszélességeket, az átmérőjénél mélyebbre kell húzni, vagy az éves igény 5000-10 000 darab alatt van, a progresszív szerszámozás valószínűleg nem indokolt.
5. Milyen tanúsítványokkal kell rendelkeznie egy progresszív présbélyegző cégnek?
Az ISO 9001:2015 a dokumentált minőségi folyamatokat megerősítő minimális alapvonal. Az autóipari beszállítóknak rendelkezniük kell az IATF 16949:2016 szabványával, amely hozzávetőleg 100 további követelményt támaszt, beleértve a PPAP-készültséget és az ellenőrzési terv módszertanát. A repülési alkalmazásokhoz AS9100 Rev D szükséges a konfigurációkezeléshez és az alkatrészhamisítások megelőzéséhez. A tanúsítványokon túl értékelje a berendezés specifikációit, beleértve a préselési tonnatartományt, a maximális szalagszélességet és a percenkénti löketszámot{10}} Az a beszállító, aki nem rendelkezik az Ön iparága által megkövetelt tanúsítvánnyal, kizáró piros zászlót jelent, függetlenül a feltüntetett ártól.


