


Mi az a progresszív bélyegző dizájn
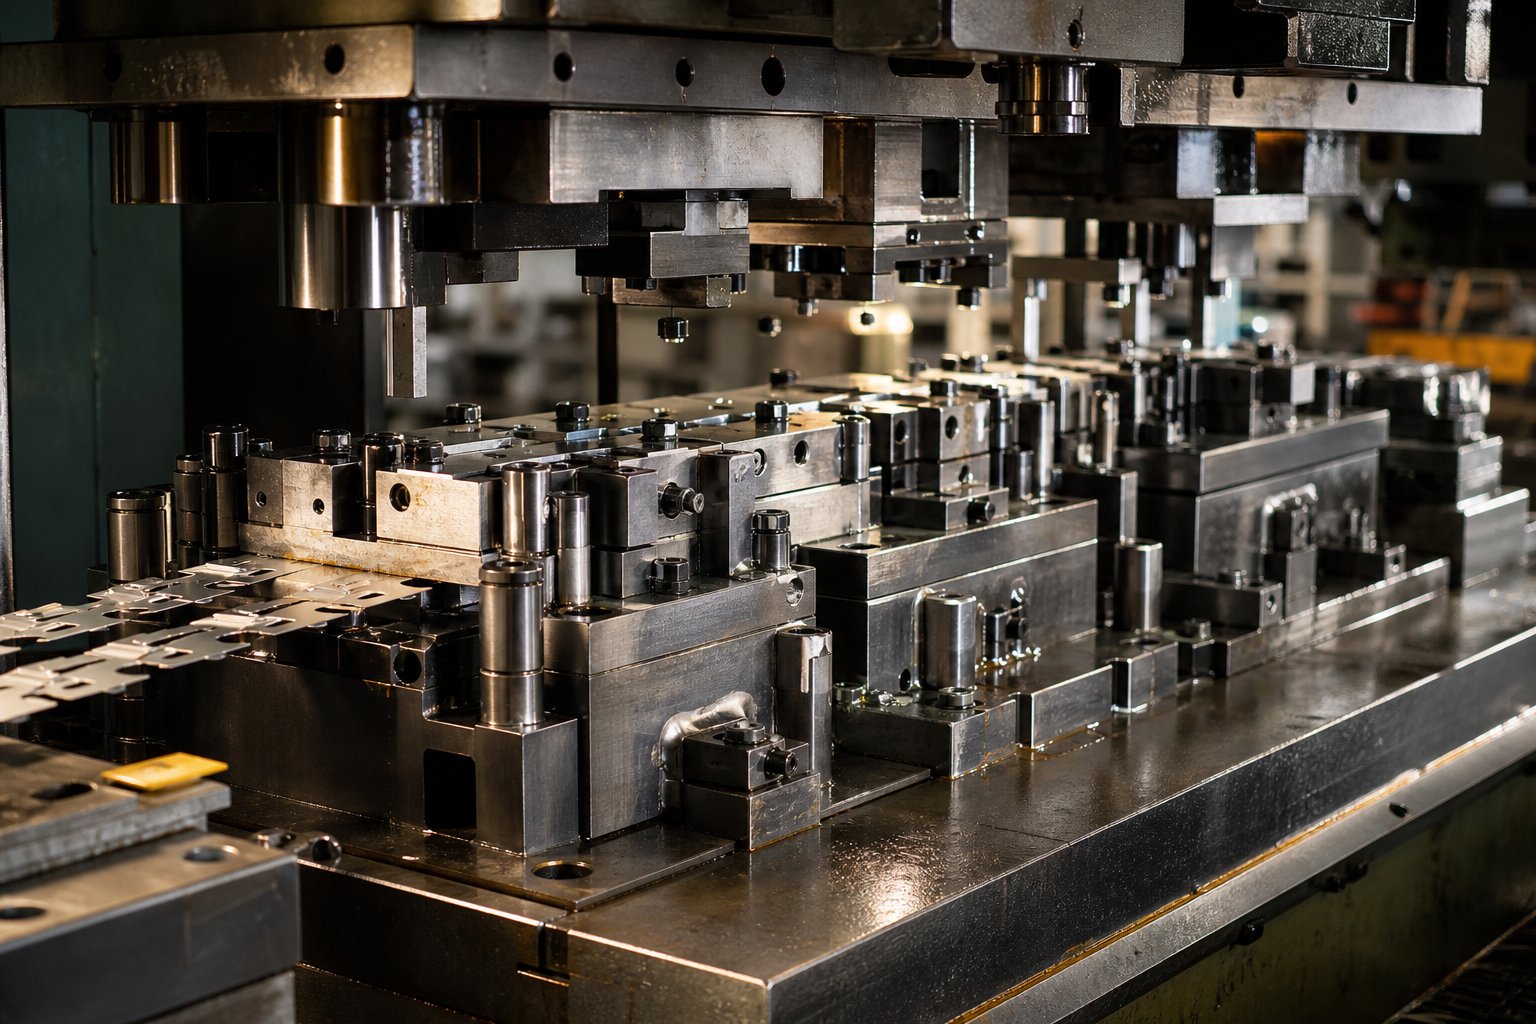
Ígymi az a progresszív kocka, pontosan? A progresszív matrica egyetlen szerszám, amely több, egymás után elrendezett állomást tartalmaz, amelyek mindegyike egy meghatározott formázási műveletet végez -lyukasztással, hajlítással, kivágással vagy vágással- egy fémszalagon, miközben nyomólöketenként egy lépésnyit lép előre. A szalag egy tekercsből táplálkozik, áthalad az állomásokon, és a kész alkatrész kilép a végső állomáson. A progresszív sajtolószerszám-tervezés az a mérnöki tudományág, amely ennek az állomássornak, a szalag elrendezésének és a szerszámgeometriának a megtervezésére összpontosít, így minden művelet az utolsóra épít, anélkül, hogy a munkadarabot a levágásig eltávolítaná a szalagról.
Képzeljen el egy alkatrészt, amelynek hat lyukat kell lyukálnia, két ívet kell kialakítani, és egy külső profilt le kell vágni. Ahelyett, hogy ezt az alkatrészt különálló gépeken kezelné, egy progresszív szerszám egyetlen folyamatos préselési ciklusban kezeli az egészet. A szalag nyersanyagként és alkatrészhordozóként is működik, ami kiküszöböli a kézi átvitelt és röviden tartja a ciklusidőket.
Progresszív bélyegzőszerszám-tervezés meghatározása
Lényegében a progresszív szerszámkialakítás egy szekvenciaproblémát old meg: hogyan lehet egy kész alkatrészt különálló formázási lépésekre bontani, ezeket a lépéseket állomások között elrendezni, és a szalagot végig stabilan tartani? Minden állomás egy feladatot{0}}vagy a kapcsolódó feladatok egy kis csoportját-végez, miközben a szalag indexel tovább. A munkadarab a hordozóhoz csatlakoztatva marad, amíg az utolsó állomás el nem választja. Ez a megközelítés lehetővé teszi a progresszív présbélyegzést, hogy összetett geometriákat állítson elő olyan sebességgel, amelyet az egyetlen műveleti szerszám egyszerűen nem tud felmutatni.
Miben különböznek a progresszív matricák az összetett és a transzfer matricáktól
A bélyegzési program tervezése során a mérnökök gyakran három szerszámtípust mérlegelnek. A különbségek abból fakadnak, hogy a munkadarab hogyan mozog a folyamatban, és milyen bonyolultsági szintet támogatnak az egyes módszerek.
| Kritériumok | Progresszív Die | Összetett Die | Transzfer Die |
|---|---|---|---|
| Műveletek löketenként | Állomonként egy művelet, löketenként több állomás | Több művelet egyetlen mozdulattal egy állomáson | Állomonként egy művelet, mechanikusan átvitt alkatrész |
| Alkatrész összetettsége | Közepestől magasig (piercing, hajlítás, formázás, húzás) | Alacsony vagy közepes (lapos részek, egysíkú{0}}vágások) | Magas (mély rajzok, nagy formák, összetett 3D formák) |
| Gyártási sebesség | Magas-folyamatos tekercselőtolás, minimális kezelés | Mérsékelt-egy löket, de lassabb kilökődés nagyobb részeken | A mérsékelt{0}}mechanikus átvitel megnöveli a ciklusidőt |
| Tipikus mennyiségi alkalmasság | Közepestől nagyon nagy hangerőig | Alacsony vagy közepes hangerő | Közepestől nagy hangerőig |
Az összetett présbélyegzés az összes vágási műveletet egyidejűleg, egy nyomómozdulattal hajtja végre, így hatékonyan használható egyszerűbb lapos alkatrészeknél, például alátéteknél vagy elektromos laminálásoknál. Ezzel szemben az átvivő szerszámok korán leválasztják a nyersdarabot a szalagról, és mechanikus ujjak segítségével mozgatják a független állomások között, -hogy jobban illeszkedjen, ha a mélyhúzás vagy a nagy részméret miatt a szalag szállítása nem praktikus.
Miért fontos a progresszív szerszámtervezés a nagy{0}}volumenű gyártáshoz?
A progresszív szerszámozás gazdaságossága egyértelmű: a magasabb kezdeti szerszámköltséget drámaian alacsonyabb méretarányos alkatrészköltségre cseréli. Mivel egyetlen szerszámkészleten belül több művelet is megtörténik, kiküszöböli a gépek közötti alkatrészkezelést, csökkenti a munkaerőt, és minimalizálja a munka-a-folyamat készletét. Az ismételhetőség szoros marad, mivel minden alkatrész azonos állomássorrendet követ ellenőrzött préselési körülmények között.
A több százezres vagy milliós éves mennyiséget megcélzó gyártómérnökök számára gyakran a progresszív sajtolás jelenti a legalacsonyabb összköltséget, -különösen, ha az alkatrésztervezés stabil, és a másodlagos műveletek teljesen kivehetők a folyamatból.
Ez a költségelőny azonban csak akkor jelentkezik, ha az alkatrész geometriája valóban megfelel a folyamatnak. Nem minden forma tud végigmenni egy sávon tíz állomáson anélkül, hogy elveszítené a stabilitást,-és ez az a pont, ahol a legtöbb tervezési projekt lendületet vesz, vagy elakad.
Alkatrészgeometriai elemzés és DFM megvalósíthatóság
Mindenbélyegző szerszám tervezési projektrésznyomattal kezdődik,{0}}és a nyomat geometriája jelzi, hogy a progresszív megközelítés repül-e vagy meghiúsul. A mérnökök nem csak az alakot nézik és találgatnak. A Gyárthatóságra tervezési kritériumok szisztematikus készletét alkalmazzák annak meghatározására, hogy az alkatrész tud-e egy sávon maradni, helyesen formálódhat-e az állomásokon, és megtartja-e a tűréseket anélkül, hogy költséges másodlagos munkára lenne szükség.
Az alkatrész geometriájának kiértékelése a progresszív szerszámalkalmasság szempontjából
Amikor először értékeli a nyomat progresszív matrica alkalmasságát, néhány kritikus kérdést tesz fel. Megmaradhat-e az alkatrész egy hordozószalaghoz rögzítve az összes alakítási szakaszon keresztül anélkül, hogy elveszítené a stabilitást? Van elég anyag a jellemzők között a szerkezeti integritás megőrzéséhez a szerszámrészekben? A tűréshatárok megkövetelnek valamit azon túl, amit a belső műveletek elérhetnek?
Az értékeléshez konkrét DFM-kritériumok vezetnek. A furatok átmérőjének legalább az anyagvastagság kétszeresének kell lennie, és a lyukak legalább kétszerese az anyagvastagságnak bármely élhez vagy formált elemhez képest, hogy elkerüljék a torzulást. A repedés elkerülése érdekében a belső hajlítási sugaraknak meg kell egyeznie vagy meg kell haladniuk az anyagvastagságot. A szimmetria fontos, mert a kiegyensúlyozott részek kiszámíthatóbban haladnak át a szalagon. A rajzmélység-–-átmérő arányok határozzák meg, hogy egy forma egyetlen állomáson történhet-e, vagy színpadra kell állítani. A szemcse irányának a hajlítási tengelyekhez viszonyított orientációja pedig közvetlenül befolyásolja a törés kockázatát,{7}}a gördülési irányra merőleges hajlítások teljesítenek a legjobban.
Hogyan növeli a funkciók összetettsége az állomások számát
Itt válik érdekessé a fémbélyegző szerszámok tervezése. Az Ön részéről minden különálló elemhez-minden furat, hajlítás, forma, bevágás vagy levágás-potenciálisan saját állomást igényel. De ez nem egy egyszerű-az-egy kapcsolat.
Például a közeli lyukak-nem mindig üthetők ki ugyanazon az állomáson. Ha két lyuk túl közel van egymáshoz, akkor mindkettő egyidejű lyukasztása gyengíti a köztük lévő szerszámszakaszt, és a csigák meghúzását vagy a lyukasztás elhajlását kockáztatja. A két állomás közötti szétválasztás megoldja a szerkezeti problémát. Hasonlóképpen, a kilyukasztott lyukkal szomszédos kanyaroknál is szekvenciakezelésre van szükség: először átszúrja, majd egy későbbi állomáson hajlítsa meg, mert a frissen kilyukasztott lyuk közelében történő hajlítás eltorzítja a lyuk geometriáját.
Az összetett alkatrészek esetében a tapasztalt mérnökök gyakran egyben vagy kettőben terveznekvak állomások-üres pozíciók fenntartva a jövőbeni módosításokhoz, ha az alkatrész nem bélyegzik méretre a próba során. Ez egy praktikus biztosíték, amellyel elkerülhető az elkészült bélyegző szerszám költséges utómunkálata.
Megvalósíthatósági vörös zászlók és tervezési módosítások
Nem minden alkatrész tartozik egy progresszív sajtolószerszámhoz. Egyes geometriai jellemzők korán jelzik a problémákat, és ezek felismerése a tervezési kötelezettségvállalás előtt jelentős időt és költséget takarít meg. Figyelje ezeket a gyakori piros zászlókat:
- A mélyhúzások túllépik az anyag alakíthatósági határait,-ha a húzási mélység---átmérő arány meghaladja azt, amit az egyszeres vagy lépcsőzetes állomások képesek elérni, az átadó szerszám gyakran a stabilabb választás.
- Rendkívül szűk tűrések, amelyek meghaladják a -matrica képességét, másodlagos köszörülési, megmunkálási vagy ellenőrzési műveletekre kényszerítve, amelyek érvénytelenítik a sebességelőnyt
- Az aszimmetrikus jellemzők kiegyensúlyozatlan oldalirányú erőket hoznak létre a szalagon, ami a szalag elvándorlásához és az állomások közötti fokozatos téves regisztrációhoz vezet
- A vastag anyagok korlátozzák az állomássűrűséget-nehezebb nyomtáv nagyobb lyukasztást-megkövetel-a szerszámhézag, nagyobb szerszámszakaszokat és több űrtartalmat, ami fizikailag szétosztja az állomásokat, és megnöveli a szerszám hosszát
- Nagy alkatrészméret a szalag szélességéhez képest, ami instabillá teszi a hordozó visszatartását több formázási szakaszon keresztül
Amikor észreveszi ezeket a problémákat, nem mindig az a helyes lépés, ha felhagy a progresszív koncepcióval. Gyakran az alkatrészterv módosításának-ajánlása egy domborítási bevágás hozzáadásával, a nem-kritikus tűrés enyhítésével, a tereptárgy helyének fél milliméterrel történő módosításával-a határvonalat egy teljesen progresszív-kivágásbaráttá alakítja. A legjobb bélyegzőprogramok a DFM-et az alkatrésztervező és a szerszámmérnök közötti együttműködési ciklusként kezelik, nem pedig egyirányú átadásként.
Természetesen a megvalósíthatóság megerősítése csak az első mérföldkő. Az igazi mérnöki kihívás akkor kezdődik, amikor lefordítja ezt a geometriát egy szalagelrendezésre-, amely pontosan eldönti, hogyan áramlik az anyag, hová érkeznek az egyes műveletek, és hogy az állomások hogyan szekvenciálják egymást, hogy egy teljes alkatrészt alkossanak anélkül, hogy eltorzítanák az előzőt.
Strip Layout fejlesztés és állomássorrendezés
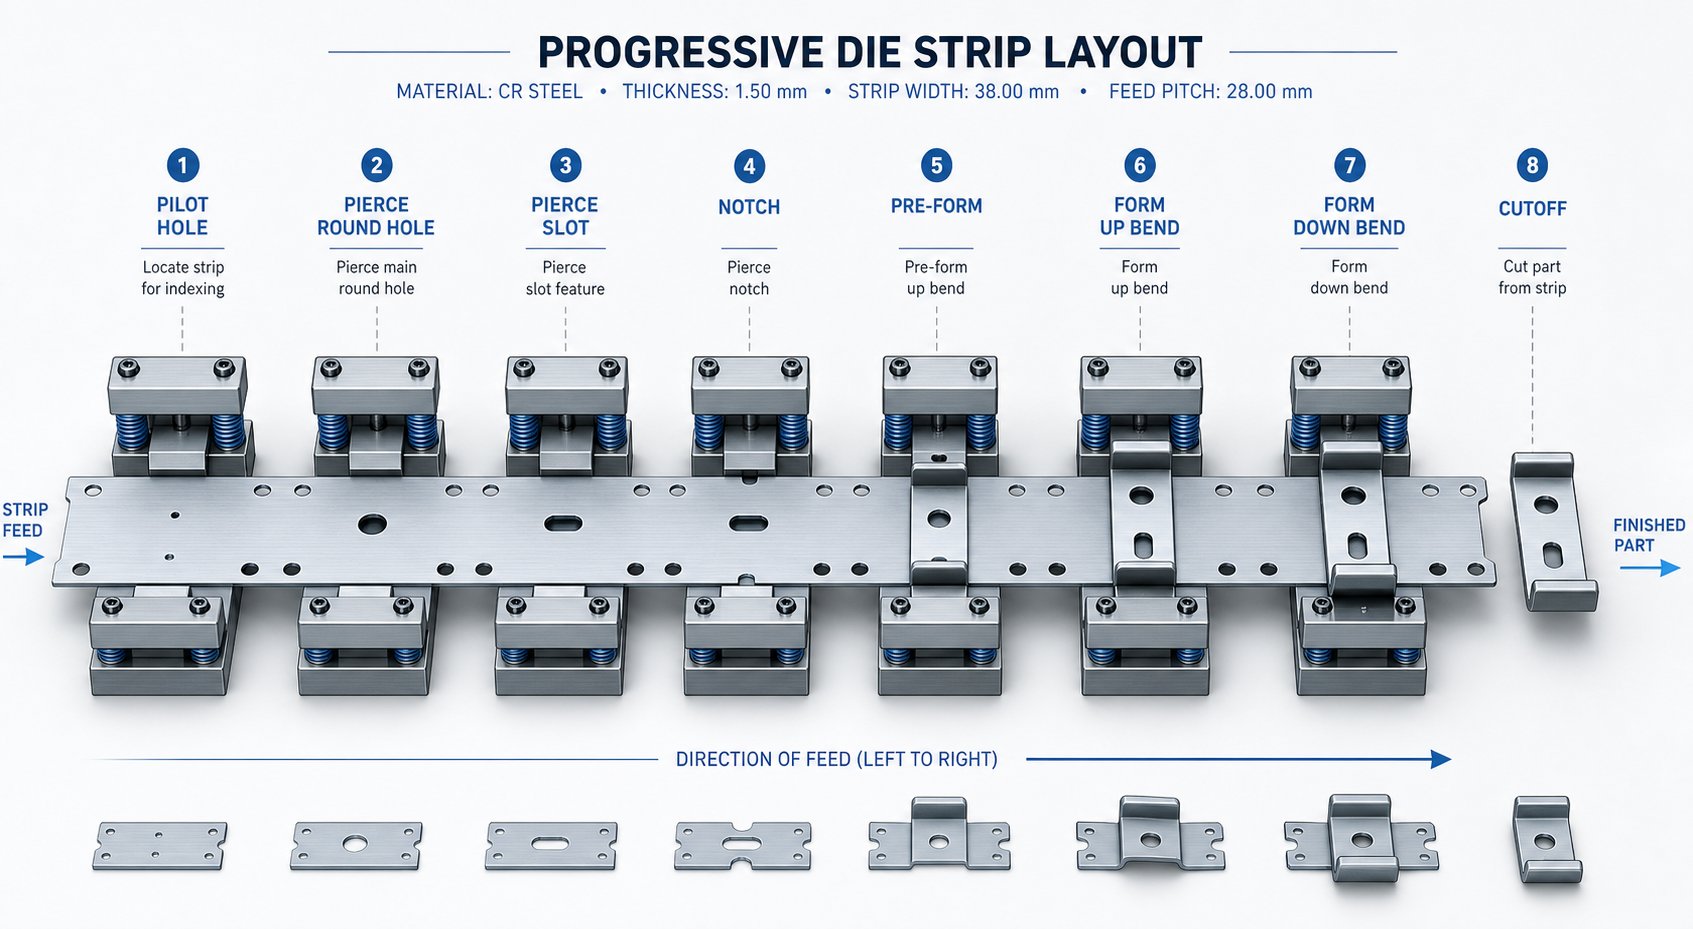
A szalagelrendezés az a hely, ahol a progresszív sajtolási folyamat összeáll vagy szétesik. Ez a főterv határozza meg, hogy a nyers tekercskészlet hogyan alakul át kész alkatrészekké-állomásról állomásra, löketről löketre. A szerszámmérettel, a présválasztással, az anyagköltséggel és a méretpontossággal kapcsolatos minden döntés közvetlenül ebből az egyetlen dokumentumból ered. Ha jól csinálja, akkor egy stabil,{4}}nagy sebességű termelési rendszere lesz. Ha rosszul csinálja, akkor a problémákat az építés minden későbbi szakaszában kergeti.
A szalagelrendezés alapjai és az anyaghasználat
Három szám határozza meg a szalag elrendezését a legalapvetőbb szinten: a szalag szélessége, osztásköze (az a távolság, amelyet a csík ütésenként előrehalad) és az anyaghasználati százalék. A mérnökök úgy határozzák meg a szalag szélességét, hogy hozzáadják az alkatrész maximális méretét az adagolási irányban, plusz a hordozóanyagot az egyik vagy mindkét oldalon, valamint a minimális hídszélességet az alkatrész éle és a szalag éle között. Aközös szabálya minimális hídvastagságot az anyagvastagság 1,25-1,5-szeresére állítja be, -elég vékony az anyag megőrzéséhez, elég vastag ahhoz, hogy megakadályozza, hogy a törmelék elcsavarjon és elakadjon a szerszámban.
A dőlésszög kiszámítása hasonlóan történik: a rész hossza az előtolás irányában plusz az egymást követő részek közötti híd. A jól megtervezett progresszív szerszámozás célja a 75% feletti anyagfelhasználás, ami azt jelenti, hogy a tekercs kevesebb mint negyede válik hulladékká. Ennek a célnak az elérése gyakran azt jelenti, hogy ki kell értékelni a szögletes egymásba ágyazást, a több-soros elrendezést, vagy az alkatrésztájolás átfordítását a szalagon, hogy a kiürített profilok közötti rések megszűnjenek.
A szemcse iránya további megszorítást ad. A fémszalag gördülési irányú, és a szemcsékkel párhuzamos hajlítások hajlamosabbak a repedésre. Ahol lehetséges, az elrendezés a kritikus hajlítási tengelyeket a szemcseirányra merőlegesen orientálja. Ha egy alkatrész több irányban hajlik, akkor a legerősebb hajlítást vagy a legszűkebb sugarat részesíti előnyben a kedvező szemcseigazítás érdekében.
Állomássorrend logika és működési sorrend
Miért számít annyira a műveletek sorrendje? Mert a fém rossz sorrendben történő alakítása torzítja a korábbi állomásokon befejezett jellemzőket. Képzelje el, hogy egy precíziós lyukat lyukaszt, majd meghajlítja a karimát közvetlenül mellé,-a hajlítás megnyújtja az anyagot, és kihúzza a lyukat a körből. Sorolja fel helyesen a műveleteket (először szúrja ki, majd hajlítsa lefelé), és teljesen elkerüli a torzítást.
Egy tipikus állomássorrend egy több-jellemzős részhez a progresszív formákban a következő logikát követi:
- A vezérlőfuratok és a tartóhornyok{0}}az első lökettől kezdve létrehozzák a regisztrációt és a szalagkövetést
- Belső lyukasztás-lyukassza ki az összes lyukat és rést, amíg a szalag még lapos, mielőtt bármilyen formázás eltorzítaná a környező anyagot
- Lánc- és formaműveletek{0}}részleges kivágások, amelyek füleket vagy lamellákat hoznak létre, majd kezdeti hajlítások
- Rajzműveletek-mélyebb formák, amelyek anyagot húznak, több állomáson elhelyezve, ha a mélység megkívánja
- Az utolsó vágás és levágás{0}}leválasztja a kész alkatrészt a tartóról, mint az utolsó műveletet
A levágás mindig az utolsó, mert a hordozószalagnak minden megelőző állomáson át kell tartania az alkatrészt. A kísérleti lyukak az elsők, mert minden következő állomás a pilótákra támaszkodik, hogy pontosan regisztrálják a sávot. Ez nem önkényes,-hanem a mérnöki logika, amely szorosan tartja a helyzeti tűréseket a színpadi szerszámok nyolc, tíz vagy akár húsz állomásán.
Erők egyensúlyozása a sávon
A következő tényezőt sok mérnök figyelmen kívül hagyja az elrendezés fejlesztése során: az erőkiegyenlítés. Minden átszúró lyukasztó, minden formáló állomás és minden simítási művelet erőt hoz létre egy adott helyen a szalag szélességében. Ha ezek az erők az egyik oldalra összpontosulnak, a préscsúszka oldalirányban kibillen,{2}}egyenetlen kopást, ütési eltolódást és felgyorsult matricaromlást okozva.
MetalForming Magazinezt a "billentési pillanat" problémának írja le: kiszámítja az egyes állomások erejét, és megszorozza a prés középvonalától való távolságával. E pillanatok összegének nullához kell közelítenie. Ha ez nem történik meg, a szerszámtervező eltolja a szalag elrendezését-középen a nyomószánhoz képest, vagy nyírási szögeket alkalmazhat az ütések kiválasztásához, hogy eltolja az erőcsúcsokat és csökkentse az egyensúlyhiányt.
Az aszimmetrikus részek ezt különösen nagy kihívássá teszik. Az egyik oldalon csoportosított elemekkel rendelkező alkatrész természetesen kiegyensúlyozatlan forgácsolóerőket hoz létre. A megoldások közé tartozik a két rész tükrözése a csík középvonalán keresztül (dupla-soros fordított elrendezés), álállomások hozzáadása kiegyenlítő ütésekkel a könnyű oldalon, vagy a nehéz-vágási műveletek stratégiai sorrendbe állítása egymással szemben. A cél mindig ugyanaz: tartsa egyensúlyban az oldalirányú erőket, hogy a szalag egyenesen haladjon, és a szerszám idő előtti kopás nélkül működjön.
A szalagelrendezés lezárt{0}}állomásai sorrendben, az anyagfelhasználás optimalizálása, az erőkiegyenlítés-a következő kritikus változó az, hogy a szerszám hogyan lép kölcsönhatásba magával az anyaggal. A különböző ötvözetek alapvetően eltérő hézagokat, nyomásokat és kompenzációs stratégiákat igényelnek, amelyek belülről kifelé alakítják át a szerszámokat.
Hézag- és anyag{0}}Speciális tervezési beállítások
A tökéletesen sorba rendezett szalagelrendezés semmit sem jelent, ha a lyukasztó-a-kivágás helye nem megfelelő a vágott anyaghoz. A lyukasztó vágóéle és a szerszámgomb vágóéle közötti hézag, az oldalankénti készletvastagság százalékában kifejezve,-szabja meg az élminőséget, a szerszám élettartamát, és még azt is, hogy a csigák a szerszámban maradjanak, vagy a vákuum-visszatapadjon a visszahúzó bélyeghez. Az engedély azonban nem egyetlen univerzális szám. Jelentősen eltolódik a szerszám felületén ülő ötvözet alapján.
A vágási hézag kiválasztása és hatása az élek minőségére
Amikor egy ütés bejut az anyagba, nem szeletel tisztán, mint egy kés. Törést okoz mind a bélyegél, mind a szerszám éle felől. A megfelelő hézag biztosítja, hogy ezek a törésvonalak középen találkozzanak, így tiszta nyírószalaggal és minimális sorjával rendelkező alkatrészél keletkezik. Túl szoros, és a másodlagos nyírás-kettős-vágási megjelenést-kap, valamint drámaian nagyobb ütőerőt és felgyorsult szerszámkopást. Túl laza, túlzott borulás és sorja képződik az alkatrész szélén, ráadásul a csigák megbillenhetnek és visszahúzódhatnak az ütéssel.
Az általános iparági szabály az oldalankénti anyagvastagság nagyjából 10%-ánál kezdődik, de a kutatások azt mutatják, hogy bizonyos anyagok esetében 11-20%-ra növelve jelentősen meghosszabbítja a szerszámok élettartamát anélkül, hogy jelentősen rontaná az élminőséget. Az igazi válasz az anyag típusától és keménységétől függ. A tapasztalt fémbélyegző szerszámmérnökök általában a következőket írják elő:
| Munkadarab anyaga | Hézag oldalanként (lágy/lágyított) | Oldalonkénti távolság (kemény/munka{0}}edzett) |
|---|---|---|
| Alumínium | 10% | 20% |
| Sárgaréz / réz | 6% | 15% |
| enyhe acél (alacsony-karbon) | 10% | 12% |
| Rozsdamentes acél | 15% | 20% |
| Nagy{0}}szilárdságú acél (HSLA/AHSS) | 18% | 20%+ |
Figyelje meg a tartományt. Az alumínium progresszív bélyegzési alkalmazásai megúszhatják a lágy temperamentum szűkebb hézagát, mivel az alumínium tisztán törik kisebb nyírófeszültség mellett. A sárgaréz progresszív sajtolású és progresszív sajtolású réz alkatrészek a legszűkebb hézagot használják az általánosan használt anyagokhoz képest, -akár oldalanként 6%-ot izzított körülmények között,-mert a rézötvözetek nyírása minimális repedésterjedés mellett, és kiváló élminőséget biztosít. A szénacél progresszív bélyegzés a középmezőnyben helyezkedik el, míg a rozsdamentes és nagyszilárdságú{6}}minőségek a spektrum széles vége felé nyomulnak, hogy kezeljék nagyobb vágási ellenállásukat.
A hézagkiválasztás egyik figyelmen kívül hagyott következménye: a csigák visszatartása. A szorosabb hézag olyan csigát hoz létre, amely szorosan illeszkedik a szerszámgombhoz, ami valójában segít a helyén tartani. Nyissa ki a teret, és a meztelen csigák lazábban ülnek a zsebben, növelve annak kockázatát, hogy visszalovagolnak az ütési arcra. A tervezők ezt ellensúlyozzák a csigát rögzítő -szögletes domborművel a szerszámgomb falaiban vagy a vágási felület alatti vákuumcsatornákkal.
Tervezés rozsdamentes acélhoz és nagy{0}}szilárdságú ötvözetekhez
A rozsdamentes acél progresszív bélyegzés egy különálló mérnöki kihívást jelent, amelyek a szerszám minden aspektusán átgyűrűznek. Az anyagmunka-gyorsan megkeményedik az alakítás során, ami azt jelenti, hogy minden egymást követő ütés kissé növeli a deformált terület körüli zóna szilárdságát. Az ütési erők 40-60%-kal nagyobbak, mint az egyenértékű-vastagságú lágyacél. A szerszámkopás felgyorsul-különösen azoknál a lyukasztásoknál, amelyek ismételten érintkeznek a megmunkált élterülettel.
A rozsdamentes és AHSS minőségű progresszív fémbélyegzés tervezési ellenintézkedései a következők:
- Megnövelt szerszámhézag (oldalonként 15-20%+) a forgácsolóerő csökkentése és a vágás késleltetése érdekében
- Erősebb csupaszító rugónyomás, hogy biztosítsa a pozitív szalagszabályozást a lyukasztót megfogó munka-edzett anyagból származó megnövekedett lehúzóerővel szemben
- Keményfém vagy PM szerszámacél betétek lyukasztókhoz és szerszámgombokhoz nagy-kopású állomásokon, a hagyományos D2 helyett, ahol a gyártási mennyiség indokolja a költségeket
- Felületi bevonatok (TiN, TiCN vagy AlCrN) a lyukasztókon, hogy csökkentsék a ragasztókopást és a rozsdamentes alkalmazásoknál az epedést
- Csökkentett állomássűrűség{0}}távolabb helyezkednek el egymástól az állomások a nagyobb szerszámrészek és a nagyobb forgácsolóerőkkel szembeni ellenállóképesség érdekében nehezebb tartalék lemezek elhelyezése érdekében
A nettó hatás? A 304-es rozsdamentes acélhoz tervezett progresszív szerszámok fizikailag nagyobbak, nagyobb űrtartalmúak és gyakoribb karbantartást igényelnek, mint az azonos geometriájú lágyacélból készültek. Ezek nem apróbb módosítások,{2}}alapvetően átalakítják a szerszámot.
Springback kompenzációs stratégiák anyagonként
Minden fém egy kicsit messzebbre hajlik, mint ahol marad. Amikor a lyukasztó visszahúzódik, a munkadarab visszaugrik az eredeti lapos állapotába a folyáshatár és a rugalmassági modulus aránya által meghatározott mértékben. A nagy -szilárdságú anyagok jobban visszanyúlnak, mert merevségükhöz képest nagyobb a folyáshatáruk. Az alumínium abszolút értékben kevésbé rugózik vissza, de trükkösebb, mert alacsonyabb modulusa azt jelenti, hogy a rugalmas visszanyerési százalék kiszámíthatatlan lehet az ötvözetek jellemzői között.
A mérnökök három fő stratégiával kompenzálnak:
- Túlhajlítás-a lyukasztó geometriájának megtervezése a célszögön túl hajlítva, így az alkatrész a névlegesre ellazul. A nagyszilárdságú acél 90- fokos hajlítását igénylő alkatrészt 87 vagy 85 fokos lyukasztással lehet megköszörülni, az ötvözet mért rugójától függően.
- Aljazás (a hajlítási zóna kialakítása)-elég nagy mennyiség alkalmazása ahhoz, hogy az anyagot a hajlítási csúcson teljes vastagságában plasztikusan deformálják, ami megszünteti a rugalmas visszanyerő réteget. Ez jól működik szénacél progresszív sajtolásnál, de lényegesen nagyobb nyomóerőt igényel.
- Lépcsős hajlítás több állomáson,-90-fokos kanyar két vagy három lépésben, mindegyik fokozat kissé túlhajlítva. Ez elosztja az alakítási feszültséget, és kiszámíthatóbb eredményeket ad a magas keményedési arányú anyagoknál.
A lágyacél és sárgaréz esetében a több évtizedes bolti{0}}padlói tapasztalatok során felhalmozott tapasztalati kompenzációs szabályok általában pontos eredményeket adnak. 1-3 fokkal túlhajlik, és már közel van. A rozsdamentes acél, az AHSS-minőségek és a nagyszilárdságú alumíniumötvözetek esetében azonban ezek a szabályok felborulnak. A rugós visszacsatolás nemlineárissá válik, és érzékeny az anyagtétel változásaira. Ez az a hely, ahol a szimulációs szoftverek formálása kiérdemli a tartás-FEA-alapú modelljeit, amelyek a tényleges feszültség-nyúlás görbék, nem pedig a kézikönyv közelítései alapján jósolják meg a visszaugrást.
A praktikus elvitel: az anyagválasztás nem csak attól függ, hogy milyen ötvözetet rendel a szervizközpontból. Átalakítja a hézagokat, a prés tonnáját, a szerszámanyagokat, a hajlítási kompenzációt és a karbantartási intervallumokat a teljes szerszámon keresztül. És ez az anyagi hatás túlmutat a vágó- és alakító lapkákon-közvetlenül befolyásolja a szalag szállítását, vezetését és rögzítését állomásról állomásra.
Carrier Design és Pilot elhelyezési stratégia
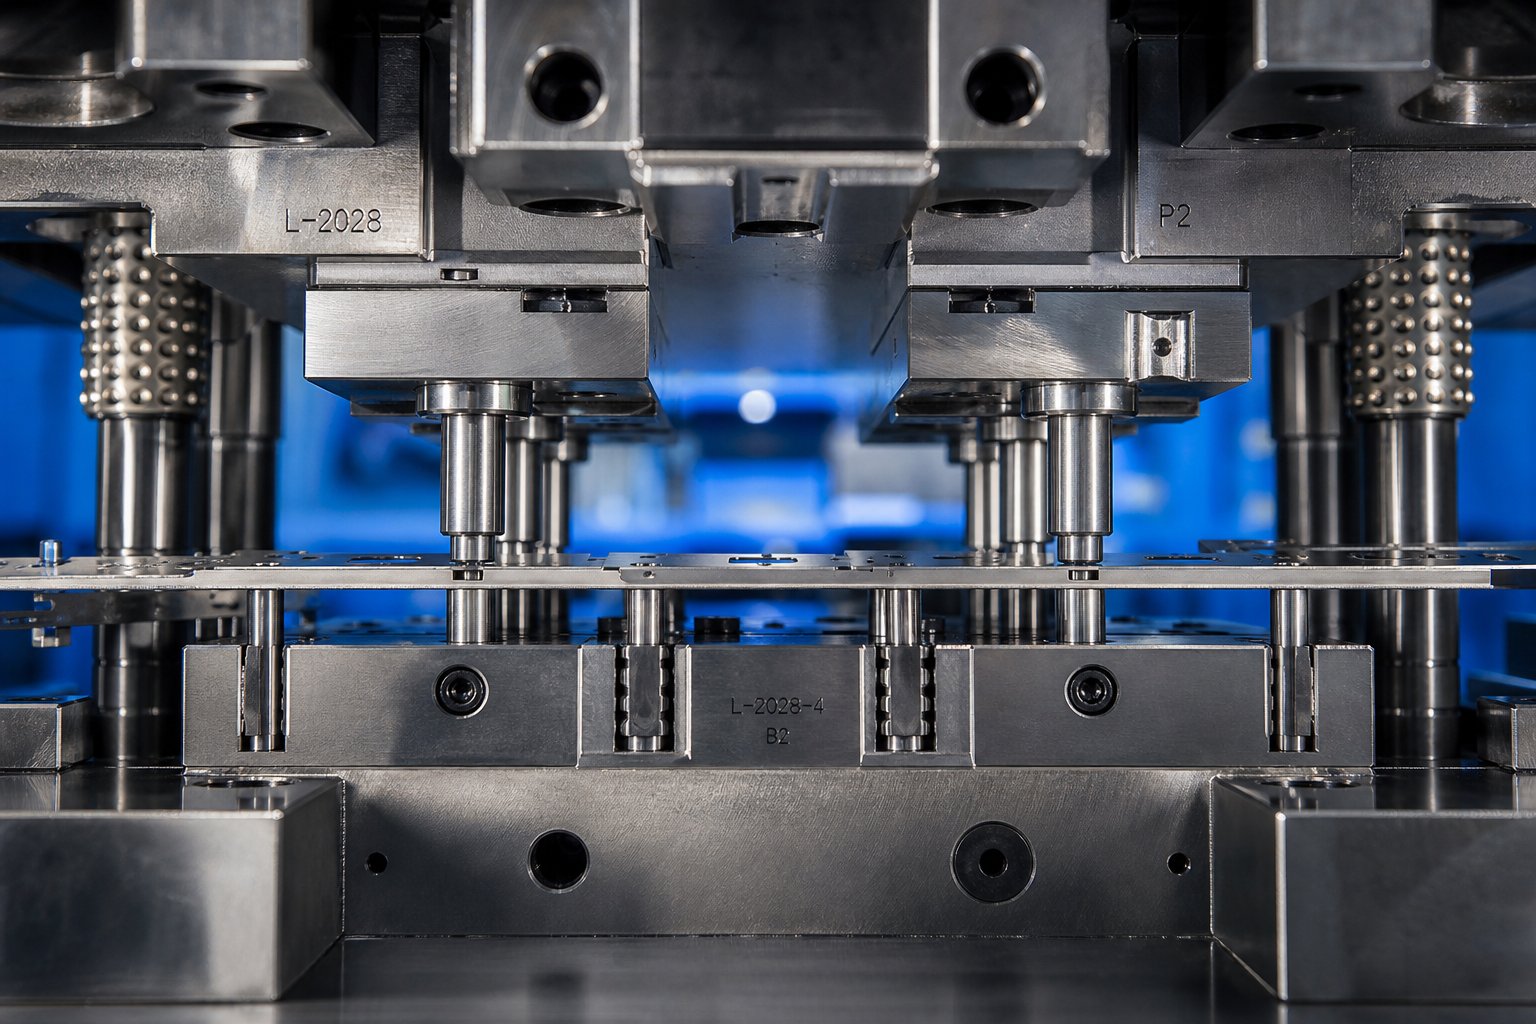
A szalagtartók és a vezetőcsapok ritkán kapják meg azt a figyelmet, amelyet megérdemelnek a progresszív matrica-megbeszélések során,-azonban ez a két elem határozza meg, hogy a bélyegzőszerszám-készlet tűréshatáron belüli alkatrészeket termel-e, vagy doboznyi hulladékot termel. A hordozó tartja az alkatrészt minden formázási szakaszon keresztül. A pilóták mikron-szintű pontossággal pozícionálják az egyes állomásokon. Együtt alkotják azt a láthatatlan infrastruktúrát, amely a progresszív bélyegzőszerszámokat precíziós műszerként működik, nem pedig tompa erőszerszámként.
Csíkhordozó típusok és kiválasztási kritériumok
A hordozó a szalaganyag azon része, amely az egyes előhívó részeket a tekercshez köti, miközben az áthalad a szerszámon. Feláldozható-levágás után selejtként-, de kialakítása minden állomáson szabályozza a szalag stabilitását, az anyagfelhasználást és a formázási szabadságot. Három elsődleges konfiguráció fedi le a progresszív bélyegzőszerszám-alkalmazások többségét:
A középső hordozóa szalag közepén anyagszövedéket vezet le, mindkét oldalán részjegyekkel. Aegy-oldali szolgáltatórögzíti az alkatrészt a szalag egyik szélén lévő anyaghoz, így a másik három oldal elérhetővé válik a vágáshoz és formázáshoz. Akettős (kettős{0}}oldali) szolgáltatómindkét szalag szélén megtartja az anyagot, felfüggesztve a köztük lévő részt.
Mindegyik típus más-más alkatrészgeometriának és folyamatigénynek felel meg. A választás attól függ, hogy az alkatrész hogyan néz ki, mennyi formázást igényel, és hogy az erők hogyan oszlanak el a szalag szélességében.
| Kritériumok | Központi szállító | Egy{0}}oldalsó hordozó | Kettős (kettős{0}}oldalsó) vivő |
|---|---|---|---|
| Anyagfelhasználás | Mérsékelt{0}}a középső web szélességet ad | Magas{0}}minimális selejt a nyitott oldalon | Alsó{0}}anyag mindkét szélén lefoglalva |
| Csík stabilitása | Szimmetrikus részekhez jó | Az alsó-kiegyensúlyozatlan rögzítés oldalirányú húzást hoz létre | Kiváló{0}}kiegyensúlyozott támaszték, ellenáll a csavarodásnak és a hajlásnak |
| Alkalmas aszimmetrikus alkatrészekhez | A korlátozott-a legjobban tükrözött vagy szimmetrikus geometriával működik | Jó{0}}rész szabadon lóg az egyik oldalról | A kiváló{0}}kiegyensúlyozott tapadás kompenzálja az aszimmetrikus erőket |
| Tipikus alkalmazások | Szimmetrikus lapos részek, elektromos érintkezők, egyszerű konzolok | Kisméretű csatlakozók, sorkapcsok, alkatrészek három oldalon formázással | Nagy részek, mélyen{0}}húzott kagylók, nehéz formázás, széles nyersdarabok |
Hogyan válassz? Kezdje az alkatrész geometriájával és a levágási követelményekkel. A mérsékelt formázással rendelkező szimmetrikus részek gyakran természetesen párosulnak a középső tartókkal-a web kiegyensúlyozott támogatást biztosít, és leegyszerűsíti a szalagkövetést. De ha egy alkatrész mély alakítást vagy rajzolást igényel, anyújtható hálóhordozókonfiguráció szükségessé válik, hogy lehetővé tegye a fém szabad áramlását anélkül, hogy felborítaná az egymást követő részek közötti osztástávolságot. A kettős hordozók azért kiválóak itt, mert rögzítik a szalag mindkét oldalát, megakadályozva az erős hajlást és csavarodást, amelyet egyébként a nehéz, egyoldali formázás okozna.
Az egyoldalas{0}tartók maximalizálják az anyaghoz való hozzáférést, de kompromisszumot is tartalmaznak: az aszimmetrikus rögzítés egyenlőtlen csupaszító erőket hoz létre, amelyek oldalra húzhatják a szalagot. A 200+ ütés/perc sebességgel működő fémlemez sajtolószerszámban még enyhe oldalirányú sodródás is gyorsan összeáll. Az egyetlen oldalsó{4}tartót használó mérnökök általában másodlagos vezetősíneket vagy stabilizáló elemeket adnak hozzá ennek a tendenciának az ellensúlyozására.
A hordozó erőssége is számít. A bélyegzőszerszám-tervezési hatóságok szerint a szövedéknek minden állomáson ki kell állnia a betáplálási erőnek kihajlás vagy szakadás nélkül-a szalag teljes tömegének 10%-ának szorozva az előremenetek számával. Nem létezik univerzális képlet a hordozó méretezésére, ezért a tapasztalt tervezők az anyag típusára, vastagságára és az alakítási műveletek súlyosságára hagyatkoznak a szalagszélesség és a geometria beállításához.
Pilot Pin elhelyezési stratégia az állomás pontosságáért
A pilóták a felső szerszámba szerelt csiszolt acélcsapok, amelyek a szalagon lévő előre{0}}lyukasztott lyukakba ereszkednek le, mielőtt bármilyen más szerszám hozzányúlna az anyaghoz. Feladatuk egyszerű, de kritikus: a csíkot pontosan X-Y helyzetbe kell kényszeríteni, mielőtt a lyukasztás vagy formázás megkezdődik. Nélkülük a takarmány-tekercselés pontatlansága állomásról állomásra halmozódna, amíg a pozícióhibák meg nem haladják az alkatrésztűréseket.
Képzelje el ezt úgy, hogy-az adagoló durva pozicionálást biztosít, és a csíkot egy hozzávetőleges helyre tolja. A pilóták ezután finom korrekciót hajtanak végre, fizikailag a szalagot a valódi elméleti helyzetébe tolják minden egyes nyomóütésnél. Ez a „durva-, majd-finom” ciklus minden állomáson visszaállítja a pozícióhibát, így a progresszív sajtolószerszámok +/-0,05 mm-es vagy jobb tűréseket tartanak fenn tíz vagy több egymást követő művelet során.
A hatékony pilótaelhelyezés több mérnöki szabályt követ:
- Frekvencia:Helyezzen pilótákat minden állomásra a maximális pontosság érdekében. Hosszabb szerszámoknál, ahol a költségek aggodalomra adnak okot, minden más állomás elfogadható a nem-kritikus köztes műveletekhez-, de minden formáló és végső trimmelő állomáshoz dedikált pilótákra van szükség.
- Térköz:Helyezze el a vezetőcsapokat egymástól olyan távol a szalag szélességében, amennyire a geometria lehetővé teszi. A szélesebb távolság nagyobb szögszabályozást tesz lehetővé, megakadályozva a szalag elfordulását (lengést), amelyet a zárt{1}}távközű pilóták nem észlelhetnek vagy korrigálhatnak.
- A formázás előtt:A pilótáknak hozzá kell kapcsolódniuk a szalaghoz, mielőtt bármilyen alakítószerszám hozzáérne az anyaghoz. Az alakítási műveletek torzíthatják a vezetőlyukakat, ha túl közel vannak, ezért a kritikus vezetőhelyeket a nehéz ívek, húzások vagy domborítások előtt (az előtolás irányában) keresse meg, amelyek deformálhatják a regisztrációs lyukakat.
- Eljegyzési sorrend:Először a vezetőcsúcs lép be a szalagba, majd a helyátmérő következik.Az adagolóhengereknek el kell engedniük a szalagot, mielőtt a pilóta átmérője bekattanna-különben az adagoló harcol a pilótával, elhajlítja a csapot, megnyújtja a lyukat, és idővel rontja a pontosságot.
Ugyanilyen fontos a pilóta méretezése. A vezetőátmérő és a vezetőlyuk közötti hézag általában 0,0005-0,001 hüvelyk, az anyagvastagságtól és a szalag merevségétől függően. A szorosabb hézag javítja a pozícionálási pontosságot, de növeli a bekötés kockázatát, ha a szalag nem tökéletesen sík. A vastagabb anyagok elviselik a szorosabb illesztéseket, mivel a szalag ellenáll a deformációnak; A vékonyabb fóliáknak valamivel nagyobb távolságra van szükségük, hogy elkerüljék a bemélyedés körüli bemélyedéseket.
Toleranciahalom{0}}kezelése az állomások között
Itt van az alapvető kihívás a több állomással rendelkező sajtolószerszámkészlettel szemben: minden egyes művelet kis helyzeti eltérések lehetőségét rejti magában. A 3. állomáson lévő átlyukasztott lyuk 0,02 mm-rel a névleges értéktől távolodhat. Egy kanyar a 7-es állomáson további 0,01 mm-es eltolódást jelent. A 12-es állomáson ezek a hibák halmozódhatnak-, hacsak a kocka regisztrációs rendszere aktívan meg nem szakítja a láncot.
A pilóták ezt úgy érik el, hogy minden kapcsolódási pontnál visszaállítják a szalagot az abszolút pozícióba. Az előtoló-tekercselés mechanikai játékából, a szalag hőtágulásából és az alakítás utáni rugalmas visszarugózódásból eredő kumulatív hiba nullázódik minden alkalommal, amikor a vezetőcsap felfekszik. Ez az oka annak, hogy a progresszív matricák +/-0,05 és +/-0,10 mm közötti tűréseket képesek megtartani a 15 vagy több állomást igénylő részeken is – a hiba soha nem nő egyetlen hangmagasság-növekményen túl.
Számos tényező határozza meg, hogy az elérhető tűréshatárok mennyire szorosak:
- Pilot{0}}a-lyuk távolsága:A pilóta és a furat közötti hézag minden ezred hüvelykje a szalag lehetséges elmozdulását jelenti. A 0,001 hüvelykes távolság azt jelenti, hogy a szalag bárhol elhelyezkedhet az adott állomás 0,001 hüvelykes átmérőjű zónáján belül. Az adott állomáson kialakult jellemzők öröklik ezt a bizonytalanságot.
- Távolság a pilottól a funkcióig:Minél távolabb van egy kialakított jellemző a legközelebbi pilottól, annál nagyobb a szöghiba felerősíti a helyzeteltérést. A pilottól 50 mm-re lévő, 0,01- fokos szalagelfordulási hibával rendelkező jellemző nagyjából 0,009 mm-rel eltolja – kicsi, de szűk tűrések esetén jelentős.
- A szalag vastagsága és merevsége:A vastagabb csíkok ellenállnak a vezetőpontok közötti elhajlásnak, így megőrzik az egyenességet a szerszám szélességében. A vékony fóliaanyag meghajolhat vagy hullámosodhat a támasztékok között, lehetővé téve a középső{1}}fesztávolságok eltolódását a vezető élekhez képest.
- Hőhatások sebességnél:A nagy sebességű,{0}}progresszív sajtolás súrlódási hőt hoz létre, amely az állomások között fokozatosan kiterjeszti a szalagot. A 400+ löket/perc sebességgel működő hosszú vágószerszámokon a emelkedésenként akár néhány mikronos hőnövekedés is mérhető pozíciósodródást okoz,-amit a kísérleti korrekció automatikusan kezel, de a tervezőknek figyelembe kell venniük a pilotfurat méretezésénél.
Gyakorlati tervezési irányelv: ha ugyanazon a részen két elemnek szoros helyzeti viszonyt kell fenntartania, akkor ugyanazon az állomáson vagy szomszédos, ugyanazon a pilótapáron osztozó állomásokon alakítsa ki őket. A szigorúan tűrhető funkciók távoli állomásokon való elterjesztése megsokszorozza azokat a változókat, amelyek hibát okozhatnak,{1}}még akkor is, ha a pilóták minden lépést kijavítanak.
A hordozó tervezése és a kísérleti stratégia együtt alkotja a szalagvezérlés gerincét. De miután meghatározták ezeket a bélyegzőszerszám-alkatrészeket, egy másik kérdés merül fel: van-e elég kapacitása a présnek az összes állomás egyidejű meghajtására? A teljes erőigény kiszámítása egy teljesen megterhelt progresszív szerszámon-és a megfelelő nyomószerszámhoz való hozzáigazítása-a következő mérnöki akadály, amely elválasztja a megépíthető koncepciót a gyártásra{3}}kész eszköztől.
Tonnaszám számítások és a Press Selection
Lehet hibátlan szalagelrendezés, tökéletes távolságok és ideális pilótaelhelyezés,-de ha a progresszív bélyegzőprés nem tud elegendő erőt leadni az összes állomás egyidejű meghajtásához, akkor ez nem számít. Az űrtartalom számítása az a pont, ahol a szerszám kialakítása találkozik a fizikai valósággal, és ennek alábecsülése az egyik leggyorsabb út a préselakadásokhoz, a törött ütésekhez és a megakadt gyártáshoz.
Vágó és alakító erők kiszámítása állomásonként
A progresszív kocka minden állomása külön erőt igényel. Egy piercing állomásnak elegendő űrtartalomra van szüksége ahhoz, hogy elnyírja a lyukakat. A hajlítóállomásnak erőre van szüksége ahhoz, hogy plasztikusan deformálja az anyagot. A rajzolóállomásnak erőre van szüksége a héj falainak nyújtásához. Mindegyiket külön-külön számítja ki a művelettípusnak megfelelő képletekkel.
Az alapképlet egyszerű:
Vágási erő (tonna)=Vágás kerülete (in.) x Anyagvastagság (in.) x Nyírószilárdság (tonna/in²)
Egy 2 hüvelykes átmérőjű 0,060 hüvelykes lágyacélban (nyírószilárdság ~25 tonna/in²) ez: (2 x 3,1416) x 0,060 x 25=9.4 tonna. Szorozza meg ezt a logikát az állomás minden áttört funkciójában, és máris megvan az állomás vágóterhelése.
Az alakítási műveletek más tulajdonságot használnak. A rajzolás és a hajlítás inkább feszíti az anyagot, mint nyírást, teháta számítás helyettesíti a végső szakítószilárdságot (UTS)nyírószilárdságra. A hajlítóállomás ereje függ a hajlítási hossztól, az anyagvastagságtól, a szerszám nyílásszélességétől és az anyag szakító tulajdonságaitól. Minden állomás saját számítást kap,-nincs parancsikon, nincs átlagolás.
Teljes présűrtartalom és biztonsági tényezők
Itt van az a részlet, amit sok mérnök hiányzik: a progresszív présszerszámhoz szükséges teljes tonnatartalom az egyetlen préslöket során fellépő összes állomási erő összege,{0}}nem csak a legnehezebb állomáson. Minden ütés, minden forma, minden rugó és minden párna egyszerre fejt ki erőt az alsó holtpontban. Mindegyikkel el kell számolnia:
- Az átszúrás az összes lyukat, rést és bevágást kikényszeríti-a vonás során
- Üres erők-a hordozó bevágásai, a vágási műveletek és a végső levágás
- A hajlítási erők-az összes formáló állomást a löket során bekapcsolják
- Vonóerők-csésze vagy héj kialakítása plusz az üres tartóbetét nyomása
- A dombornyomáshoz vagy méretezéshez szükséges -lokalizált-nagynyomású állomások kialakítása
- Csupaszító rugónyomás-az összes csupaszítórugó és nitrogénhenger összesített ereje, amely a löket során összenyomódik
- Emelőcsap nyomás-rugóval-terhelt csapok, amelyek emelik a csíkot a löketek között
- A meghajtott bütyök a löketciklus során -bármely oldalsó-működési mechanizmust kényszerít
Adjon össze mindent, majd adjon hozzá egy 20-30%-os biztonsági tényezőt a kiszámított végösszeg fölé. Ez a margó lefedi a tekercs tételek közötti anyagtulajdonságok változását, az élezési ciklusok közötti fokozatos lyukasztási tompítást és az élezés során fellépő dinamikus áttörési erőt. Átpattint-át-a hirtelen felszabaduló energia, amikor a lyukasztó áttörik az anyagon – impulzusterhelést hoz létre, amely pillanatnyilag meghaladja a statikus vágóerőt. Az elméleti minimumhoz túl közeli prés ezt minden löket alján megrázó lökésnek érzi, ami felgyorsítja a csapágykopást és csökkenti a szerszám élettartamát.
Nyomja meg a Kiválasztási kritériumokat a mennyiségen túl
A tonnakapacitás önmagában nem alkalmas a progresszív bélyegzőgépre a feladatra. Számos mechanikai paraméternek is meg kell felelnie a szerszám fizikai követelményeinek:
- Ágy mérete:A préságynak el kell fogadnia a szerszám lábnyomát, és helyet kell adni a befogáshoz. A megfelelő űrtartalommal rendelkező, de alulméretezett ágyazatú sajtolóprés kisebb területre koncentrálja a terhelést, helyi elhajlást okozva, ami rontja az alkatrész minőségét.
- Zárási magasság:A csúszófelület és az ágyfelület közötti távolságnak az alsó holtpontban meg kell haladnia a szerszám zárt magasságát. Túl szorosra állítsa be a zárási magasságot a beállítás során, és fennáll a veszélye, hogy összetörik a szerszám; túl laza, és az alakító állomások nem érik el a teljes alját.
- Löket hossza:Elegendőnek kell lennie a legmélyebb húzáshoz vagy a legnagyobb formához a szerszámban, plusz a szalagemelők számára az anyag megemeléséhez az adagoláshoz.
- Sebesség besorolás:A nagy-volumenű progresszív szerszámműveletek 200–600+ ütés/perc sebességgel futnak. A progresszív présszerszámot folyamatos ciklusra kell besorolni azokon a sebességeken, anélkül, hogy a csapágyakban, a tengelykapcsolóban vagy a fékekben hőképződés keletkezne. Az időszakos használatra tervezett prés túlmelegszik, és elveszíti méretstabilitását a tartós, nagy sebességű{5}}gyártás során.
Az energia gyakran -nem figyelmen kívül hagyott kísérője a tonnatartalomnak. Előfordulhat, hogy a présnek elegendő csúcsereje van, de nem elegendő lendkerékenergiája ahhoz, hogy ezt az erőt a löket munkarészén keresztül fenntartsa, -különösen olyan húzási műveleteknél, amelyek a löketciklusban magasan érintik az anyagot. Az elégtelen energia gyakori oka a préselakadásoknak az alsó holtpontban, ahol a lendkerék a munka befejezéséhez szükséges sebesség alá lassul. Mindig ellenőrizze mind a mennyiséget, mind a rendelkezésre álló energiát a percenkénti céllöketeknél.
Nyomja meg a kijelölést a termelési borítékban-sebesség, erő és fizikai munkaterület. De ezen belül maguk a szerszám alkatrészei határozzák meg, hogy a szerszám mennyi ideig fut a karbantartási leállások között. Az ütésekhez, szerszámgombokhoz és kopólemezekhez választott anyagok határozzák meg, hogy minden 50 000 ütés után élesítünk, vagy túllépjük a milliót.
A szerszámok anyagválasztása és karbantartásának tervezése
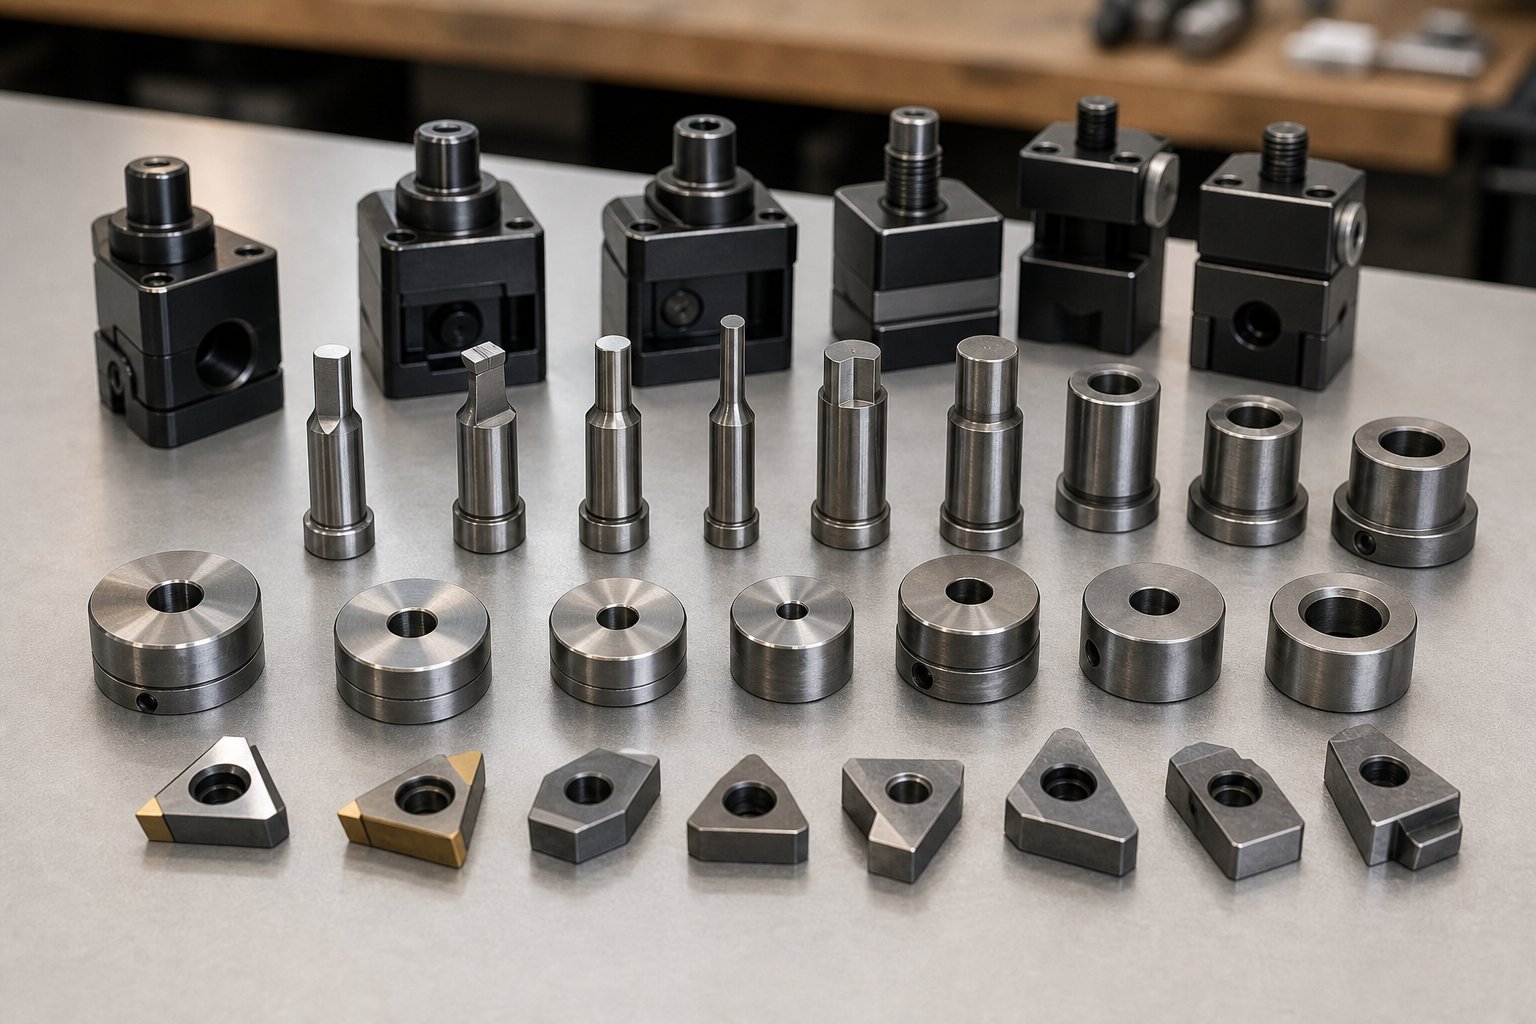
A progresszív szerszám és matrica csak annyira tartós, mint a benne lévő anyagok. Minden állomás sorrendjét optimalizálhatja, és minden hézagszámítást leszögezhet, de ha a lyukasztók és a szerszámgombok nem megfelelő acélminőségből készülnek, akkor túl gyakran húzza a szerszámot az élezéshez,-vagy ami még rosszabb, a repedt lapkákat futás közben-cseréli. A sajtolószerszám-acél kiválasztása az a döntés, amely a tervezési szándékot a tényleges gyártási élettartamba fordítja le, a szervizintervallumok közötti találatokban mérve.
Szerszámacél minőségek progresszív szerszámalkatrészekhez
A szerszámszerszám tervezése magában foglalja az egyes alkatrészek anyagának a domináns meghibásodási módhoz való illeszkedését. Fokozatosan elhasználódik a ütés a kopástól? Letörik-e ismételt ütközés hatására? Deformálódni fog tartós nyomóterhelés hatására? A válasz határozza meg, hogy melyik fokozat tartozik az adott állomáshoz.
Íme a gyakorlati hierarchia az általános-céltól az extrém-feladatig:
| Szerszámacél minőség | Munkakeménység | Elsődleges Erő | Legjobb alkalmazás |
|---|---|---|---|
| A2 (1,2363 / SKD12) | 58-62 HRC | Kiegyensúlyozott szívósság és kopásállóság | Közepes mennyiségű{0}} általános munka, ahol egyetlen hibamód sem dominál |
| D2 (1,2379 / SKD11) | 58-60 HRC | Magas kopásállóság | Nagy mennyiségű-kivágás és átszúrás ott, ahol az élek megtartása kritikus |
| M2 (1,3343 / SKH51) | 60-65 HRC | Kopásállóság kiváló nyomószilárdsággal | Ütések nagy terhelés alatt, emelt gyártási sebesség mellett |
| M4 nagysebességű-acél | 62-66 HRC | Maximális kopásállóság kovácsolt acélban | Csiszoló vagy bevont anyagok nagy sebességű{0}}szúrása |
| Keményfém (volfrámkarbid) | 88-92 HRA | Extrém keménység és kopásállóság | Ultra-nagy mennyiségű-gyártás vagy koptató anyagok, például szilíciumacél |
Tekintse ezt költség-az-élettartam közötti kompromisszumnak.Az A2 kiegyensúlyozott megoldást kínálamikor a kopás, a deformáció és az ütés mind hozzájárulnak a szerszám leromlásához anélkül, hogy egyetlen mechanizmus egyértelműen dominálna. Ez szilárd alapértelmezés a mérsékelt gyártási mennyiséget futtató szerszámoknál, ahol több állomás vegyes terhelési feltételeket tapasztal.
A D2 lép be, amikor a termelési mennyiség növekszik, és az élkopás válik korlátozó tényezővé. Magas króm-karbid-tartalma révén a vágóélek élesek maradnak hosszú távon is,-de amint a forgácsolás vagy repedés megjelenik, a D2 alacsonyabb szívóssága azt jelenti, hogy ideje valami ütésállóbb-anyagra váltani, például az S7-re, vagy feljebb lépni az M2-re, ahol a kopás és a nyomóterhelés is hozzájárul a meghibásodáshoz.
Az M2 és M4 gyorsacélok- a felső szintet foglalják el a kovácsolt sajtoló szerszámacél alkalmazásokhoz. Megtartják az élgeometriát ismételt nyomóterhelés hatására, amely deformálná a D2-t, így ideálisak a nagy sebességű, -progresszív, percenkénti 300+ ütéssel futó vágószerszámok ütéseihez. A kompromisszum a megmunkálhatóság,{8}}ezek a minőségek nehezebben csiszolhatók, és alaposabb hőkezelést igényelnek az egyenletes eredmények elérése érdekében.
Amikor a keményfém lapkák indokolják a költségeiket
A progresszív keményfém sajtolószerszámok a tartóssági létra tetejét-és az árlista tetejét képviselik. Egy keményfém lyukasztó vagy matricagomb 5-10-szer többe kerülhet, mint a D2 megfelelője. Mikor van tehát értelme ennek a befektetésnek?
A gazdasági crossover három tényezőtől függ:
- Gyártási mennyiség:Amikor az éves mennyiség meghaladja az 5-10 millió találatot, a keményfém meghosszabbított élettartama az élezések között (gyakran 10-szer hosszabb, mint a szerszámacélé) eléggé csökkenti a teljes állásidő költséget ahhoz, hogy ellensúlyozza a magasabb előzetes befektetést.
- A munkadarab anyaga:A csiszolóanyagok, például a szilíciumacél rétegelt lemezek, a rozsdamentes acél és a bevont szalaganyag drámaian felgyorsítják a szerszámacél kopását. A keményfém sokkal hatékonyabban ellenáll ennek a kopásnak, megőrzi az élek állapotát, ahol a D2-t minden 50 000-100 000 ütés után újra kell élezni.
- Tolerancia érzékenység:A szigorú méretigényű alkatrészek javát szolgálják a keményfém méretstabilitása-a kisebb kopás kisebb eltolódást jelent a karbantartási ciklusok között, ami azt jelenti, hogy a hosszabb futások során kevesebb a -tűrésből kilépő alkatrész-
Egy kritikus figyelmeztetés: a keményfém rideg. Szépen ellenáll a kopásnak, de ütés vagy oldalirányú terhelés hatására megreped. Ahogy a progresszív szerszámtervező szakértők megjegyzik, "a keményfém olyan, mint a beton, és szétesik, mielőtt elhasználódna". Ez azt jelenti, hogy a keményfém a legjobban -vezetett lyukasztásokkal és minimális oldalirányú erővel- működik a lyukasztó- és vakoló állomásokon, nem pedig azokon a formázó állomásokon, ahol gyakoriak a nem tengelyű terhelések. A tervezőknek gondoskodniuk kell a megfelelő lyukasztási vezetési hosszról, és ki kell küszöbölniük minden olyan eltolódást, amely oldalirányban-terhelheti a keményfém lapkát.
Karbantartási időközök és a szervizelhetőséget szolgáló tervezés
A sajtolószerszám-karbantartás nem csak az ütemezett élesítésről szól,-hanem arról is, hogyan tervezték a szerszámot a szervizelésre. Egy kopott lyukasztó cseréjéhez teljes szétszerelést igénylő matrica állásidőben sokkal többe kerül, mint egy moduláris hozzáférésre tervezett szerszám.
A szervizelhetőséget szolgáló kulcsfontosságú tervezési--elvek a következők:
- Szekcionált betétek:A szerszámgombok törése és az acélok egyedi szegmensekre vágása, nem pedig monolit lemezekre. Ha az egyik vágóél elhasználódik, akkor csak azt a betétet kell kicserélni,{1}}nem a teljes szerszámrészt.
- Gyorsan{0}}cserélhető lyukasztótartók:Rögzítő rendszerek, amelyek lehetővé teszik az egyes lyukasztók eltávolítását és cseréjét a szomszédos szerszámok megzavarása nélkül. A golyós- vagy ékes-zártartóknak köszönhetően ez öt-perces művelet az egy órás-felújítás helyett.
- Sarokblokk kialakítása:Precíziós sarokblokkok és vezetőkulcsok, amelyek a felső és az alsó matricafelet pontosan egy vonalba kényszerítik az összeszerelés során, kiküszöbölve az emberi hiba kockázatát, amely a karbantartás után-a lyukasztás-eltolódását okozza.
- Dokumentált alátétkészletek:A szerszám összeállítási rajzain feltüntetett maximális alátétezési határértékek, amelyek megakadályozzák a túlzott{0}}illesztést, amely lyukasztási interferenciát okozhat a lehúzókban vagy más alkatrészekben.
Tapasztalt progresszív szerszámbeszállítók, mintYICHENezt a karbantartási hozzáférhetőséget közvetlenül a szerszámterveikbe építsék be a koncepció fázisától kezdve, -támogassák a hosszú távú-gyártást, kiszámítható szervizintervallumokkal és méretezhető karbantartási tervezéssel a nagy mennyiségben- fém alkatrészekhez. Ha a szerszámot úgy tervezték meg, hogy a préskezelő vagy a szerszámterem technikusa speciális ismeretek nélkül cserélje ki a kopó alkatrészeket, Ön megvédi a gyártási időt a munkaerő változékonyságától függetlenül.
A sajtolószerszám-karbantartás gyakorlati valósága a következő: egy D2-betétekkel évente egymillió ütést lefutó szerszámot 150 000-250 000 ütésenként élesíteni kell. Frissítse a kritikus állomásokat keményfémre, és ez az intervallum 1000,000+ találatig terjed. De az élezés gyakorisága csak egy változó. A tervezésnek azt is figyelembe kell vennie, hogy milyen gyorsan tudja visszahelyezni a présszerszámot, miután kihúzták – és ez a sebesség az átgondolt moduláris felépítésből fakad, nem pusztán a jobb acélból.
Az anyagválasztás és a szervizelhetőség tervezése határozza meg, hogy mennyi ideig fut egy szerszám, és milyen gyorsan regenerálódik. De még a legjobb anyagok sem tudják kompenzálni a tervezési-fázis-hibákat, amelyek krónikus meghibásodási mintákat-hoznak létre, adagolási hibákat, csigák húzását, lyukasztási törést és az állomás eltolódási problémáit, amelyek folyamatosan ismétlődnek, függetlenül attól, hogy hányszor élezi vagy cseréli az alkatrészeket.
Gyakori tervezési hibák és kiváltó okok megelőzése
A legtöbb hibaelhárítási útmutató arra összpontosít, hogy mi a teendő azután, hogy egy progresszív szerszám gyártása meghibásodik. Ez visszafelé. A krónikus, progresszív sajtolószerszám-problémák-elakadása, húzódás, ütéstörés, méreteltérés-a tervezési fázisban hozott döntésekre vezethető vissza, jóval azelőtt, hogy a matricát valaha is nyomni kezdték volna. A szerszám elkészítése utáni javításuk költséges utómunkálatokat, gyártási késéseket és a szerszám élettartamának csökkenését jelenti. A tervezés során ezek megakadályozása szinte semmibe sem kerül.
Ha a kocka gyújtáskimaradása ugyanazon hibaüzemmódban fut futás után, a kiváltó ok valószínűleg nem kopás vagy kezelői hiba. Ez egy olyan tervezési hiányosság, amelyet semmilyen élezés vagy beállítás nem küszöböl ki.
Elakadás és a szalag előrehaladási hibái
Az elakadás-, amikor a szalag nem haladja meg a megfelelő osztástávolságot a préselési ciklusok előtt-, az egyik leggyakoribb gyártási megszakítás a szerszám- és présbélyegzés során. Amikor ez megtörténik, az ütések rossz helyre ütnek, a pilóták-elfordulnak középen, és a keletkező alkatrészek selejteznek. Ami még rosszabb, egy súlyos adagolási hiba a vágószerszám gombjaiba ütközhet, és egyetlen mozdulattal több ezer dolláros szerszámkárosodást okozhat.
Mi okozza az elakadásokat? Általában a négy tervezési{0}}fázis figyelmen kívül hagyásának egyike:
- Nem elég hosszú a pilóta tevékenysége:Ha a vezetőcsapok nem ereszkednek le elég mélyen a szalagba, mielőtt a vágó- vagy alakítószerszámok hozzáérnének az anyaghoz, akkor a csík nem lesz teljesen regisztrálva a művelet megkezdésekor. A javítás célja a pilótacsúcs hosszabb bekapcsolása -általában legalább 1,5-szeres anyagvastagság-, és annak ellenőrzése, hogy az adagolási időzítés lehetővé teszi a pilóták számára, hogy teljesen leüljenek, mielőtt más szerszámok bekapcsolódnának.
- Túlzott szalagdőlés az aszimmetrikus műveletek miatt:Ha nagy mennyiségű anyagot távolítanak el a szalag egyik oldaláról,a belső tekercsfeszültségek egyenetlenül szabadulnak fel, ami a hordozó oldalirányú meghajlását okozza. Ez a progresszív dőlésszög több ezer cikluson keresztül húzza a szalagot a vezetőkhöz és a pilótákhoz, előtolási ellenállást és esetleges elakadást okozva. A tervezési ellenintézkedések közé tartozik a kiegyenlítő trimmelési műveletek hozzáadása az ellenkező oldalon, vagy a feszültség szimmetrikusan elosztó kettős hordozóra történő átállása.
- Nem megfelelő emelőmagasság:A nyomólöketek között a rugós{0}}emelőcsapok a szalagot a szerszám felülete fölé emelik, így az szabadon haladhat. Ha az emelőmagasság túl alacsony, kialakult vonások vagy lefelé -hajlított fülek húzódnak a kocka felületén etetés közben. A csík tétovázik, az adagoló túllépi az időzítési ablakot, és a következő ütés elkapja a csíkot a helyéről. A tervezőknek az emelőmagasságot a matrica legmélyebb lefelé irányuló formája, valamint a szabad hasadék{5} alapján kell kiszámítaniuk, nem csak az anyagvastagság alapján.
- Az adagolás hossza meghaladja a préselőtolás pontosságát:A nagyobb osztástávolságok felerősítik a szervo- vagy légadagolók mechanikai pontatlanságát. A +/-0,05 mm-es pontosságú adagoló kétszeres abszolút hibát produkál 50 mm-es osztásnál a 25 mm-es osztással szemben. Amikor a tervezés nagy haladási távolságokat követel meg, a rövidebb előtolások nagyobb állomások számával gyakran stabilabb eredményeket adnak, mint a kevesebb agresszív hangmagasságú állomás.
Ezen problémák mindegyike megelőzhető megfelelő tervezési odafigyeléssel. A közös szál? Ezek mind abból fakadnak, hogy alábecsülik a szalag dinamikus viselkedését gyártási sebességnél-, ami jól néz ki CAD-ban vagy lassú{2}}sebességnél, de gyorsan lebomlik, percenként 200+ ütéssel.
Csigahúzás és ütés-törés megelőzése
A csigahúzás megtévesztően pusztító. Egyetlen kihúzott csiga-egy kilyukasztott-törmelékkorong, amely a visszahúzó lyukasztóhoz tapad, és újra-bejut a szalagba-, egyetlen megnyomással megrongálhatja az összes mellékállomást. Behorpadja a részfelületeket, berepedez, ütéseket képez, és elakad a vágóélek között. A 300+ SPM-en futó, nagy sebességű progresszív szerszámbélyegzésnél a kezelőnek nincs ideje reagálni, mielőtt a sebzés a teljes szerszámon áthaladna.
Miért húznak a csigák? Az elsődleges ok a vákuum. Amikor a lyukasztó átnyírja az anyagot, a csiga enyhén megcsapódik, és levegőt zár be a homorú csigafelület és a lapos lyukasztófelület közé. A kihúzás során ez a lezárt zseb szívást hoz létre, amely kiemeli a csigát a szerszámgombból. A nehéz kenőanyagok növelik a tömítő hatást, a nagyobb vágási hézagok pedig a szerszám nyílásánál valamivel kisebb csigákat eredményeznek, -kiküszöbölve a zavaró illeszkedést, amely egyébként megtartaná őket.
Tervezze meg a{0}}fázisú ellenintézkedéseket, amelyek megakadályozzák a csigahúzást, mielőtt az elindulna:
- Csigák visszatartási geometriája a szerszámgombokban:Kis szögletes rések vagy hegyek megmunkálása a szerszámgomb falaiba sorja keletkezik a csiga kerületén, amely a helyére ékeli azt. A fordított-kúpos szerszámgomb-ahol a furat enyhén leszűkül a kijárat felé,-tömörítve tartja a csigákat. Csak 0,0005-0,001 hüvelyk kúposra van szükség; a túlzott kúp széthasíthatja a gombot.
- Szellőző csatornák lyukasztókban:A lyukasztó közepén fúrt kis átmenő-lyuk lehetővé teszi a rekedt levegő távozását a kihúzás során, feltörve a vákuumtömítést. Ez az egyszerű módosítás teljesen kiküszöböli a szívó mechanizmust a nagyobb lyukasztóknál.
- Megfelelő hézagviszonyok:A szorosabb hézag olyan csigákat eredményez, amelyek megnyomva{0}}beilleszkednek a szerszámgombba, és fizikailag rögzítik a helyükön. Amikor a szerszám kialakítása nagyobb hézagot igényel az élminőség vagy a szerszám élettartama miatt, a csigát rögzítő jellemzők kötelezővé válnak, nem pedig opcionálisak.
- Lyukasztófelület módosítások:Egy enyhe kupola, kereszt{0}}horony csiszolása vagy a lyukasztófelületre való rálépés megzavarja a vákuumot létrehozó lapos tömítést. A rugós-kidobócsapok a nagyobb ütésekben fizikailag lenyomják a csigákat az arcról a visszahúzás során.
A lyukasztás törésének saját tervezési-fázisú kiváltó okai vannak. A leggyakoribb: alulméretezett lyuk{2}}keresztmetszetek. A lyukasztó csupaszítóerővel szembeni ellenállása a keresztmetszeti területétől és a hosszától{4}} függ. A hosszú, karcsú lyukasztók-amelyek hossz-/-átmérőaránya meghaladja a 8:1-nagyon ki vannak téve a kihajlásnak a lehúzó terhelés hatására, amely akkor lép fel, amikor az anyag a kihúzás során megfogja a lyukasztót. Megfelelő lyukasztási vezetési hossz tervezése (a lehúzólemezen belül), és a hosszúság/átmérő arányok a kritikus küszöbérték alatt tartása teljesen megakadályozza ezt a meghibásodási módot.
Az eltolódásból eredő oldalirányú terhelés egy másik ütésgyilkos. Ha a lyukasztó nem tökéletesen koncentrikusan lép be a szerszámgombba, oldalsó erők alakulnak ki, amelyek kis -átmérőjű lyukasztókat vagy forgácskarbid betéteket pattannak be. A tervezési javítás biztosítja a vezetőcsap megfelelő összekapcsolódását és a csupaszító lemez vezetésének furatpontosságát-, amelyek megelőzése olcsó, de utólag költséges diagnosztizálni.
Állomás eltolódása és kumulatív hiba
Ha a progresszív szerszámbélyegzések fokozatos méreteltolást vagy inkonzisztens tereppozíciókat mutatnak, a kiváltó ok gyakran az állomás eltolódása,{0}}olyan állapot, amikor a felső és alsó matricafelek nem tartják meg a tökéletes illeszkedést terhelés alatt. Ez lehet statikus (a szerszám kissé le van építve) vagy dinamikus (a matrica minden egyes löket során elhajlik, és visszaugrik, az elhajlási mintázat pedig eltolódik az alkatrészek kopásával).
Tervezze meg-fázisos megelőző intézkedéseket, amelyek szabályozzák az eltolódást:
- Megfelelő vezetőcsap méret és elhelyezés:A vezetőcsapokat a teljes oldalirányú erőre kell méretezni, amellyel ellenállnak, nem csak szabványos katalógusméretekre kell illeszteni. Olyan távol helyezze el őket egymástól, amennyire a szerszám geometriája lehetővé teszi,-a nagyobb távolság hatékonyabban ellenáll a szögeltéréseknek, mint a nagyobb, egymáshoz közel elhelyezett csapok.
- Megfelelő szerszámkészlet merevsége:A cipő vastagságának meg kell egyeznie az űrtartalommal és a fesztávolsággal. A vékony cipők terhelés alatt meghajlanak, amitől a külső állomások elmozdulnak a középső állomásokhoz képest. Hüvelykujjszabály: a cipő minimális vastagsága a leghosszabb támaszték nélküli fesztáv 1,5-szerese osztva 6-tal – de a FEA validálása megbízhatóbb, mint az összetett szerszámokra vonatkozó szabályok.
- Hőtágulási engedmények a nagy sebességű{0}}üzemekhez:Percenként 400+ löketnél a súrlódó fűtés differenciáltan tágítja a szerszám alkatrészeit. Az acél nagyjából 12 mikront tágul méterenként és Celsius-fokon. Egy 600 mm hosszú, forró vágószerszám 30-50 mikronra nőhet a hosszában,-elég ahhoz, hogy a külső állomás beállítását a tűréshatáron kívülre tolja. A tervezők ezt kis hézaggal alkalmazzák a nem kritikus helymeghatározási jellemzőkben, miközben megtartják a merev regisztrációt a kritikus alappontokon.
- Tartalékkulcs pozicionálás az ismételhető szerszámbeigazításhoz:A szerszámrészek és a saruk közötti precíziós földelési kulcsok az összeszerelés során az alkatrészeket a pontos helyzetbe kényszerítik. Amikor a szerszámot karbantartás céljából kihúzzák és újra összeszerelik, ezek a kulcsok kiküszöbölik az emberi hiba lehetőségét az újraigazítás során{1}}minden újraépítés ugyanazt a regisztrációt eredményezi, mint az eredeti összeállítás.
A modern progresszív szerszámtervező szoftver lehetővé teszi a matrica elhajlásának FEA szimulációját teljes gyártási terhelés mellett, pontosan megjósolva, hogy a szerszámszerkezet pontosan hol és mennyit hajlik meg, mielőtt egyetlen acéltömböt levágnának. Ez a képesség az eltolódást a próbafelderítésből a tervezési-fázis számítássá alakítja. A mérnökök merevítő bordákat adhatnak hozzá, növelhetik a cipő vastagságát a kritikus zónákban, vagy áthelyezhetik a vezetőcsapokat a várható elhajlás ellen-, mindezt a CAD modellben nulla anyagköltség mellett.
A CAD/CAE validálási munkafolyamatok korán felismerik ezeket a problémákat a teljes préslöket szimulálásával: a lyukasztó erőket, a csupaszító bekapcsolódását, az alakító terheléseket és ezek együttes hatását a szerszám szerkezetére. A progresszív szerszámtervező szoftver megjelöli azokat az állomásokat, ahol az elhajlás meghaladja a felhasználó által -meghatározott küszöbértékeket, lehetővé téve a tervezőknek az iterációt, mielőtt elköteleznék magukat a szerszámkészítés mellett. Ez a szimuláció{3}}vezérelt megközelítés alapvető váltást jelent a hagyományos "készítsd meg, próbáld ki, javítsd" ciklushoz képest, amely hetekig tartó próbaidőbe és több ezer feldolgozásba kerül.
A meghibásodások megelőzése a tervezési szakaszban a legköltséghatékonyabb{0}}minőségi stratégia. De még egy tökéletesen megtervezett szerszámot is olyan beszállítónak kell megépítenie, aki képes a tervezést teljes pontossággal végrehajtani,-és egy olyan csapatnak kell karbantartania, amely megérti a minden funkció mögött meghúzódó mérnöki szándékot. Ez a kapcsolat a tervezés minősége és a beszállítói képesség között végső soron meghatározza, hogy egy progresszív szerszámprogram konzisztens alkatrészeket szállít-e több millió cikluson keresztül, vagy krónikus karbantartási problémává válik.
Progressive Die Partner kiválasztása tömeggyártáshoz
A progresszív kocka csak annyira jó, mint az a bolt, amely megépíti. Megadhat minden távolságot, tökéletesen sorrendbe állíthat minden állomást, és kiválaszthatja az ideális szerszámacélokat,-de ha a beszállító nem rendelkezik a precíziós berendezéssel, az anyagismerettel vagy a folyamatfegyelmezettel a terv teljes hűségéhez, akkor hónapokig kell próbálkoznia olyan problémákkal, amelyeknek soha nem kellett volna. A gyártási mérnökök és a progresszív sajtolószerszámokat beszerző beszerzési csapatok számára a szállító kiválasztása nem vásárlási döntés. Ez egy mérnöki döntés, amelynek közvetlen következményei vannak az alkatrészminőségre, a gyártási időre és a program teljes költségére.
Mit kell értékelni egy progresszív szerszámbeszállítónál
Nem minden progresszív szerszámgyártó működik ugyanazon a képességszinten, és a csiszolt weboldal nem garantálja a pontosságot a műhelyben. Amikor a progresszív fémpréselési szolgáltatások potenciális partnereit értékeli, összpontosítson azokra a kritériumokra, amelyek a tényleges műszaki mélységet árulják el, nem pedig a felületi -szintű hitelesítő adatokat:
- Házon belüli tervezési és szimulációs képességek:A szállító FEA{0}}alapú formázási szimulációt és szalagelrendezés-optimalizálást végez belsőleg, vagy kiszervezik a tervezést és egyszerűen megmunkálják valaki más modelljét? Azok az üzletek, amelyek a teljes dizájnt birtokolják-a-ciklusépítés gyorsabban észlelik a problémákat, és hatékonyabban iterálják a próba során.
- Szerszámacél beszerzés és hőkezelés szabályozása:Kérdezze meg, honnan szerzik be a D2, M2 és keményfém lapkákat, és hogy a hőkezelést házon belül, vagy alvállalkozóként végzik-e. Az inkonzisztens hőkezelés a lyukasztás idő előtti meghibásodásának egyik fő oka,{4}}a folyamatot közvetlenül irányító beszállítók megbízhatóbb szerszámokat állítanak elő.
- Próba sajtó elérhetősége:A dedikált próbaprés lehetővé teszi a szállító számára, hogy a szállítás előtt reális körülmények között ellenőrizze a szerszám teljesítményét. Enélkül elfogad egy nem bizonyított eszközt, és vállalja az összes kipróbálási kockázatot a létesítményben.
- Célanyagtípusokkal szerzett tapasztalat:A lágyacél sajtolásokkal foglalkozó beszállítói szakértőnek megküzdhet rozsdamentes acéllal vagy nagyszilárdságú ötvözetekkel, amelyek eltérő hézagokat, bevonatokat és erőszámításokat igényelnek. Kérjen példákat azokra a matricákra, amelyeket az Ön konkrét anyag- és mérettartományában építettek.
- ISO minősítés állapota:Az ISO 9001 tanúsítvány dokumentált minőségbiztosítási rendszereket jelez. Az autóipari programok esetében az IATF 16949 megfelelőség jelzi a PPAP-szintű dokumentáció és a folyamatirányítás képességét.
- Kommunikációs válaszkészség a tervezési iterációk során:A progresszív szerszámprogramok többszörös tervezési felülvizsgálatot és műszaki változtatásokat foglalnak magukban az acélvágás megkezdése előtt. Ha a beszállító egy hetet vesz igénybe a DFM-kérdések megválaszolásához, hónapokba kerül a teljes programidőszak alatt.
Ezek a kritériumok elválasztják a precíziós szerszámmal és bélyegzéssel foglalkozó szakembereket az általános munkáktól. A mind a hat dimenzióban erős beszállító átvállalhatja a szerszám teljesítményét, ahelyett, hogy egyszerűen megmunkált alkatrészeket szállítana, és remélne, hogy működnek.
A formatervezési komplexitás és a beszállítói képesség összeegyeztetése
A progresszív szerszámok hatalmas összetettségi tartományt ölelnek fel. Egy egyszerű, 4-állomásos vágószerszám két átszúrási művelettel és egy levágással alapvetően más mérnöki kihívás, mint egy 20 állomásból álló, progresszív, húzással, formával, szerszámon belüli menetfúrással és szelektív edzéssel. A megfelelő komplexitási szint és a megfelelő szállító megfeleltetése megakadályozza a túlfizetést és az alulteljesítést.
Az egyszerű progresszív matricák-a lapos kivágásokat, az alapvető lyukasztást és az egyszerű hajlításokat-megfelelően meg tudják építeni a matricák és bélyegzőszállítók széles köre által. A szükséges szerszámkészítési készség hozzáférhető, és a próbaciklusok jellemzően rövidek. De ahogy nő az állomások száma, szaporodnak a formázási műveletek, és szigorodnak a toleranciakövetelmények, a mező szűkül. Az összetett szerszámok olyan beszállítókat igényelnek, akik mélyalakítási szimulációs tapasztalattal rendelkeznek, képesek megjósolni és számításilag kompenzálni a visszarugaszkodást, valamint kohászati ismereteket az egyes állomások specifikus kopási profiljának megfelelő bevonatok és lapkaminőségek kiválasztásához.
Az iparági vertikális tapasztalat éppúgy számít, mint az általános képesség. A több évtizedes autóipari progresszív fémnyomó-bélyegzési tapasztalattal rendelkező beszállító tisztában van a PPAP-követelményekkel, a GD&T-feliratokkal és a Tier 1-es programok által megkövetelt gyártásellenőrzési ütemekkel. Az elektronikai csatlakozókra összpontosító beszállító a mikro-bélyegzés, a vékony-fóliaanyagok és az ultra-pontos osztásszabályozás terén szerzett szakértelmet. Az orvostechnikai eszközök szerszámozásához nyomonkövethetőségi dokumentációra és felületkezelési szabványokra van szükség, amelyeket az általános ipari beszállítók nem tarthatnak be. A progresszív présbélyegzési szolgáltatások értékelésekor kérdezze meg konkrétan az Ön iparágában nyújtott programjaikat, -nem csak a hasonló alkatrészek geometriáját, hanem a hasonló minőségbiztosítási rendszerrel és dokumentációs követelményekkel.
Hosszú távú-termelési készenlét és méretezhetőség
Itt sok beszerzési döntés rosszul sül el: a vevő értékeli, hogy a szállító meg tudja-e építeni a szerszámot, de azt nem, hogy magát a szerszámot a hosszú távú gyártási életképességre tervezték-e-. A több-éves, több-millió- találatos szolgáltatásra szánt progresszív bélyegzőszerszámhoz több kell, mint jó acél és szoros hézagok. Az első naptól kezdve méretezhetővé kell tenni.
Hogyan néz ki a méretezhetőség a szerszámtervezésben? A tartalék alkatrészkészletek-megduplázzák a lyukasztókat, a szerszámgombokat és a kopólemezeket, amelyeket az eredeti konstrukció mellett gyártottak, így a cserealkatrészek méretükben megegyeznek, anélkül, hogy újra megmunkálnának. Dokumentált karbantartási eljárások, amelyeket minden szakképzett szerszámterem követhet, nem csak az eredeti építő. A próba során rögzített ellenőrzött folyamatparaméterek -optimális préselési sebesség, előtolási beállítások, kenés típusa és nitrogénrugónyomás-, így a szerszám áthelyezhető vagy megkettőzhető a fejlesztési ciklus megismétlése nélkül.
A nagy mennyiségben{0}}progresszív bélyegzőprogramokat beszerző gyártómérnökök és beszerzési csapatok számára ezek a méretezhetőségi jellemzők elválasztják az öt évig megbízhatóan működő szerszámot a tizenkét hónap elteltével krónikus karbantartási teherré váló szerszámtól.
YICHENkiváló lehetőség azoknak a csapatoknak, akik progresszív sajtolószerszámokat szereznek be nagy-tömegű fémalkatrészekhez, amelyek hatékony több-állású alakítást, szoros ismételhetőséget és méretezhető tömeggyártást igényelnek,-melyek hosszú-futásteljesítményre tervezett szerszámokat szállítanak, beépített-szervizelhetőséget és dokumentált gyártási folyamat-tervezési paramétereket, amelyek támogatják a gyártási élettartam meghosszabbítását.
A tágabb alapelv attól függetlenül érvényes, hogy melyik beszállítót választja: kezelje a progresszív szerszámbeszerzést rendszerdöntésként. A legjobb eredményeket azok a partnerek adják, akik megértik, hogy a kocka megépítése csak a kezdet,-hogy több millió gyártási cikluson keresztül támogassák, ez az, ami valójában meghatározza a program sikerét. Kérdezze meg, hogyan tervezik meg a karbantartási hozzáférést, milyen alkatrészstratégiát javasolnak, és hogyan dokumentálják a folyamatablakot. Ezek a kérdések azt mutatják meg, hogy a szállító a szállított szerszámokban vagy a szállított termelési kapacitásban gondolkodik-e.
A progresszív bélyegzés csak akkor nyújtja teljes gazdasági értékét, ha a tervezési minőség, az anyagismeret és a beszállítói kivitelezés összhangban van a program teljes életciklusa során. Az elakadt mérnököknek általában nem hiányoznak a tudásuk,{1}}hiányzik nekik egy olyan szisztematikus keretrendszer, amely összekapcsolja az alkatrészgeometriai döntéseket az elrendezési logika leválasztásával, az anyagválasztással és a beszállítói képességekkel. Alkalmazza ezt a keretrendszert állomásonként, és ami hihetetlenül összetett mérnöki kihívásnak tűnik, jól meghatározott, megoldható problémák sorozatává válik.
Progresszív bélyegzési formatervezés GYIK
1. Mi a különbség a progresszív matrica és az összetett szerszám között?
A progresszív matrica több állomást tartalmaz, amelyek egymás után vannak elrendezve, és állomásonként egy műveletet hajtanak végre, miközben a fémszalag minden egyes lökettel előrehalad a présen. Egy összetett szerszám az összes vágási műveletet egyidejűleg, egyetlen mozdulattal, egy állomáson hajtja végre. A progresszív matricák bonyolult alkatrészeket lyukasztanak, hajlítanak és nagy sebességgel alakítanak ki, míg az összetett matricák az egyszerűbb lapos alkatrészekhez, például alátétekhez vagy laminálásokhoz a legjobbak, ahol minden elem egy síkban vágható. A progresszív matricák közepes és nagyon nagy gyártási mennyiségekhez alkalmasak, míg az összetett szerszámok jellemzően gazdaságosabbak kisebb mennyiségeknél, kevésbé bonyolult geometriával.
2. Hogyan határozható meg a progresszív kockához szükséges állomások száma?
Az állomások száma az alkatrész-jellemzők összetettségétől, a tűréskövetelményektől és a szekvencia-megkötésektől függ. Minden különálló művelet-furatok, hajlítások, formák, bevágások és levágások-potenciálisan saját állomást igényelnek. Az állomások között el kell választani azokat a közeli lyukakat,- amelyek gyengítenék a szerszámrészeket. Az áttört lyukakkal szomszédos kanyarokban szekvenciális szétválasztás szükséges a torzulás elkerülése érdekében. A tapasztalt mérnökök egy vagy két vakállomást is hozzáadnak üres tartalékként a későbbi módosításokhoz a próba során. Az általános szabály az, hogy a bonyolultabb geometria, szűkebb tűréssel több állomást igényel az alakító feszültségek elosztásához és a méretpontosság fenntartásához.
3. Milyen szerszámhézagot használjak rozsdamentes acél progresszív bélyegzéséhez?
A rozsdamentes acél progresszív sajtolásánál az ajánlott szerszámhézag az anyagvastagság oldalankénti 15%-ától (puha vagy izzított körülmények között) a 20%-ig vagy többig terjed az edzett anyag esetén. Ez lényegesen szélesebb, mint az enyhe acél (10{5}}12%), mivel a rozsdamentes acél nagyobb nyírószilárdsága és keményedési viselkedése nagyobb hézagot igényel a forgácsolóerők kezeléséhez és a késleltetéshez. A rozsdamentes acél szűkebb hézagai felgyorsítják a szerszám kopását, és növelik a ragasztó felhalmozódásának kockázatát a lyukasztófelületeken. A szélesebb hézag és a keményfém lapkák vagy bevonatos lyukasztók (TiN, AlCrN) párosítása tovább növeli a szerszám élettartamát a rozsdamentes alkalmazásoknál.
4. Hogyan számítja ki a teljes préstömböt egy progresszív szerszámhoz?
A teljes sajtolási tonnatartalom megegyezik az egyetlen préslöket során egyidejűleg fellépő erők összegével, plusz egy 20-30%-os biztonsági tényező. Számítsa ki az egyes állomásokat egymástól függetlenül: a forgácsolóerő a kerület x vastagság x nyírószilárdság képletet használja, míg az alakító erők szakítószilárdságon{5}} alapuló számításokat. Adja hozzá az összes átszúrási, simítási, hajlítási, húzási, kidolgozási, lehúzó rugónyomást és emelőcsap erőt. A biztonsági ráhagyás figyelembe veszi a tekercs tételek közötti anyagváltozást, a fokozatos lyukasztási tompítást és a vakolás során fellépő dinamikus áttörési erőket. Mindig ellenőrizze a tonnakapacitást és a rendelkezésre álló lendkerék energiát a percenkénti céllöketeknél.
5. Mire kell figyelnem, amikor tömeggyártáshoz progresszív szerszámbeszállítót választok?
Értékelje a beszállítókat hat kritikus kritérium alapján: -házon belüli tervezés és FEA szimulációs képesség, szerszámacél beszerzés ellenőrzött hőkezeléssel, dedikált próbaprés elérhetősége, bizonyított tapasztalat az adott anyagtípusokkal és mérőeszközökkel, ISO- vagy IATF-tanúsítvány a dokumentált minőségbiztosítási rendszerekhez, valamint reagáló kommunikáció a tervezési iterációk során. Az olyan beszállítók, mint a YICHEN, akik már a koncepció fázisától kezdve a karbantartási hozzáférést és a méretezhetőséget progresszív szerszámaikra tervezik, jobb hosszú távú termelési eredményeket{2}}hoznak. Mérje fel azt is, hogy biztosítanak-e olyan tartalék alkatrészkészleteket, dokumentált karbantartási eljárásokat és hitelesített folyamatparamétereket, amelyek támogatják a több-éves gyártást a fejlesztési ciklusok megismétlése nélkül.


